Принятие поставки промышленного преобразовательного оборудования является важной финансовой вехой. Преждевременное подписание может переложить тяжелое бремя устранения неполадок непосредственно с производителя на ваше производство. Заводские приемочные испытания (FAT) и приемочные испытания на месте (SAT) служат вашей последней линией защиты. Для переработки фольги, где чрезвычайная хрупкость материала сочетается с интенсивной динамикой на высоких скоростях, базовых визуальных проверок совершенно недостаточно. Вам нужна структурированная и строгая методология тестирования для защиты эффективности вашей работы. В этом руководстве изложены важнейшие, основанные на фактических данных критерии оценки, которые необходимо проверить перед официальной приемкой машины для перемотки рулонов алюминиевой фольги . Читатели узнают, как проверять механическую целостность, проверять электрические системы и эффективно проводить испытания под нагрузкой. В конечном итоге вы гарантируете, что оборудование действительно соответствует повседневным производственным реалиям, строгим стандартам безопасности и всем первоначальным договорным обещаниям.
Ключевые выводы
- Никогда не полагайтесь исключительно на пробные демонстрации; обязательно проводите испытания под реальной нагрузкой с использованием конкретных сортов сырья.
- Убедитесь, что физическое оборудование строго соответствует согласованным спецификациям машины для перемотки рулонов алюминиевой фольги. .
- Отдавайте приоритет постоянству контроля натяжения, выравниванию кромок и бездефектной продукции на этапах увеличения и уменьшения мощности.
- Не подписывайте протокол приемки до тех пор, пока от вашего поставщика не будет получена полная документация, исходные коды и графики технического обслуживания.
Базовый план перед проверкой: проверка технических характеристик машины для перемотки рулонов алюминиевой фольги
Прежде чем приступать к какой-либо физической эксплуатации машины, вы должны установить твердую основу. Начните с сопоставления исходного договора купли-продажи с реальной машиной, стоящей на полу. Между инженерными чертежами и окончательной сборкой часто возникают расхождения. Вам нужно уловить эти изменения заранее. Соберите закупочную документацию и сравните ее непосредственно с поставленным оборудованием.
Проверка основных компонентов требует тщательного изучения. Критически важные детали определяют общую надежность вашей производственной линии. Проверьте марку программируемого логического контроллера (ПЛК). Осмотрите серводвигатели. Проверьте датчики направления полотна и пневматические валы. Вы должны убедиться, что они точно соответствуют обещанному уровню и бренду. Замена компонентов премиум-класса более дешевыми альтернативами снижает долговечность. Мы часто видим, как покупатели пропускают этот шаг, что приводит к сбоям на ранних этапах.
Затем выполните строгую проверку параметров. Немедленно найдите паспортную табличку машины. Убедитесь, что документально подтвержденная производительность полностью соответствует техническим характеристикам вашей машины для перемотки рулонов алюминиевой фольги . Вам следует внимательно оценить максимальную ширину полотна. Проверьте максимальные диаметры размотки и перемотки. Проверьте совместимый диапазон толщины в микронах. Наконец, подтвердите максимальную скорость непрерывной работы. Каждый параметр должен соответствовать обещанным договорным стандартам.
Совместимость материалов представляет собой распространенную ошибку. Алюминиевая фольга обладает очень специфической прочностью на разрыв. Для этого требуется значительно более высокая точность, чем для стретч-пленки или стандартной бумаги. Убедитесь, что установленные зоны напряжения точно откалиброваны для деликатных металлов. Распространенные ошибки включают принятие стандартных зон натяжения, предназначенных для бумаги. Эти установки неизбежно растягивают или ломают тонкие сорта фольги. Вы должны потребовать подтверждение калибровки для ваших точных характеристик материала.
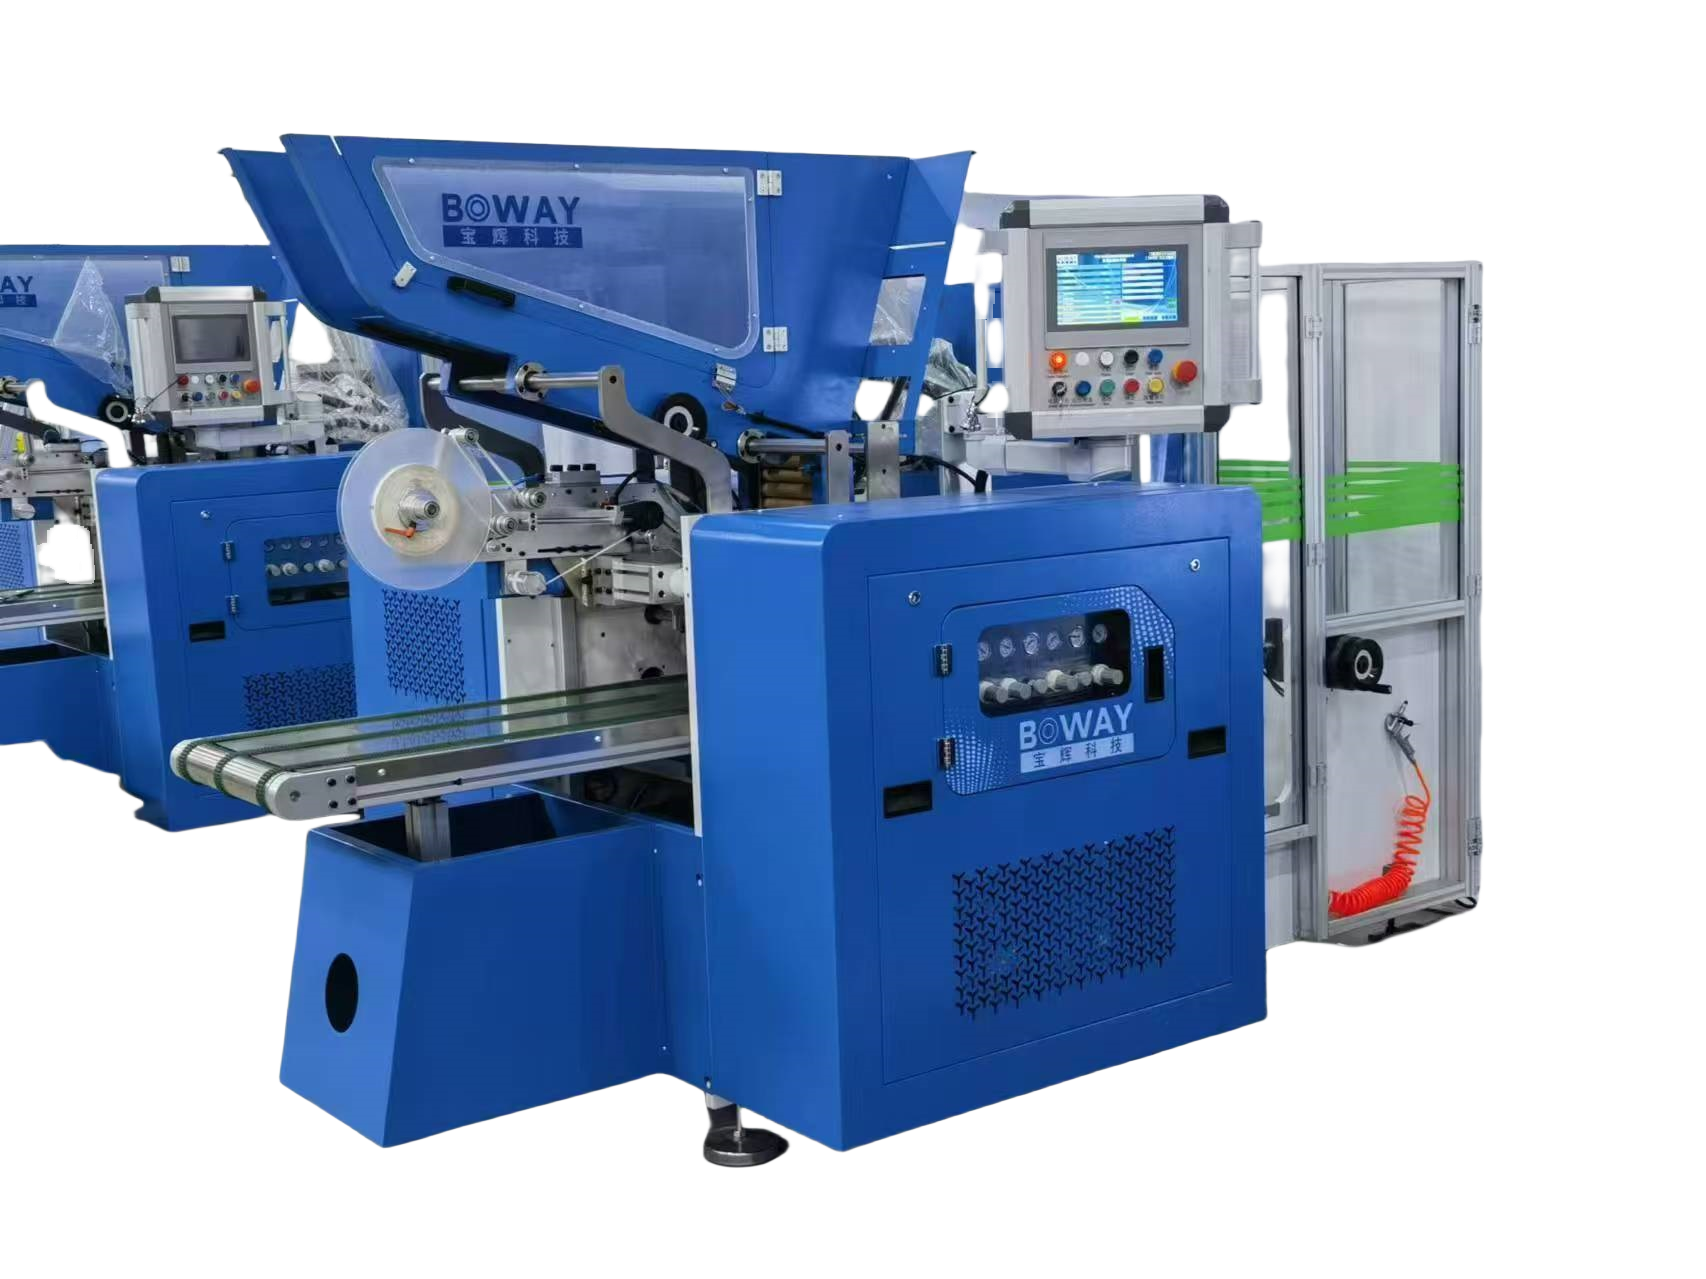
Механическая целостность и выравнивание веб-пути
Структурная жесткость является основой надежной переработки фольги. Внимательно осмотрите корпус основной машины на предмет гашения вибрации. Чрезмерная вибрация на высоких скоростях приводит к серьезным проблемам с качеством. Это приводит непосредственно к следам от тряски фольги и разрушительным микроразрывам. Рама должна быть абсолютно устойчивой во время быстрого ускорения. Вы можете разместить на раме простой акселерометр для измерения базовой вибрации. Лучшее увлажнение напрямую означает меньшее количество разрывов полотна материала.
Качество поверхности и выравнивание роликов требуют абсолютного совершенства. Алюминиевая фольга, как известно, неумолима. Проверьте все натяжные и ведущие ролики на наличие дефектов поверхности. Внимательно посмотрите на крошечные царапины или неровности покрытия. Один заусенец повредит тысячи метров фольги. Требовать от производителя выполнения лазерной проверки выравнивания всего пути полотна. Идеальное параллельное выравнивание предотвращает образование диагональных складок при движении на высокой скорости.
Если нож оснащен функцией продольной резки, тщательно осмотрите механизмы ножей. Вы должны проверить держатели лезвий и установку ножниц или бритвы. Внимательно следите за любым колебанием или боковым люфтом. Нестабильные лезвия вызывают появление грубых заусенцев или неровных краев готовых рулонов фольги. Выполните следующие конкретные шаги для проверки механизма резки:
- Включите пневматические держатели ножей, не допуская стекания материала.
- Измерьте боковое отклонение нижних опорных роликов.
- Убедитесь, что глубина перекрытия соответствует рекомендациям производителя.
- Проверьте расстояние между лезвиями с помощью прецизионного цифрового штангенциркуля.
- Проверьте давление взаимодействия для равномерного распространения в сети.
Проверки безопасности и соответствия защищают ваших операторов. Убедитесь в наличии всех средств физической охраны. Проверьте функциональность световых завес безопасности. Включите защитную блокировку, когда машина включена. Вы должны обеспечить полное соответствие CE или OSHA в зависимости от вашего региона. Никогда не принимайте оборудование без надлежащей защиты мест защемления. Безопасность оператора не подлежит обсуждению.
Электрические системы, ЧМИ и точность контроля натяжения
Оцените человеко-машинный интерфейс (HMI) на предмет удобства повседневного использования. Встаньте сами у пульта управления. Интерфейс запрограммирован на вашем родном языке? Являются ли навигационные меню интуитивно понятными для обычных операторов? Сложные, скрытые меню приводят к дорогостоящим ошибкам настройки. Операторы должны легко находить параметры натяжения, настройки длины и историю сигналов тревоги. Хороший дизайн ЧМИ сокращает время обучения и значительно сводит к минимуму человеческие ошибки.
Проверка контроля натяжения требует вашего максимального внимания. Это остается наиболее важной системой в машине по перемотке алюминиевой фольги . Вы должны тщательно проверить реакцию на напряжение в замкнутом контуре. Требуйте, чтобы машина сохраняла постоянное натяжение во время резких изменений скорости. Фазы ускорения и замедления часто выявляют скрытые недостатки напряжения. Тензодатчики должны мгновенно обмениваться данными с сервоприводами. Любая задержка приведет к ослаблению или разрыву фольги.
Затем проверьте систему управления положением края (EPC) или управления положением линии (LPC). Намеренно создайте небольшое боковое смещение мастер-ролика. Посмотрите, как быстро веб-гид исправляет это отклонение. Он должен плавно регулироваться, не разрывая хрупкие края фольги. Агрессивные поправки указывают на плохую настройку ПИД-регулятора.
Наконец, измерьте время срабатывания аварийной остановки (E-Stop). Включите аварийный останов при работе на полной рабочей скорости. Вам необходимо тщательно измерить общее время торможения. Учитывайте механическую нагрузку на раму и валы. Проверьте, не рвется ли фольга и не отскакивает ли она опасно. Правильный аварийный останов быстро останавливает машину, сохраняя при этом достаточное натяжение, чтобы предотвратить разрушение полотна.
Матрица контрольного списка проверки системы
| Метод проверки | компонентов системы . | Критерии прохождения. |
| Интерфейс ЧМИ | Навигация по иерархии меню | < 3 клика, чтобы перейти к настройкам натяжения |
| Контроль напряжения | Тест скорости повышения/понижения | Отклонение натяжения < 2% от заданного значения |
| Направляющие края | Вызвать смещение рулона на 5 мм. | Коррекция < 1 секунды, нулевое повреждение кромки |
| Последовательность аварийного останова | Триггер на максимальной непрерывной скорости | Полная остановка менее чем за 5 секунд, без разрыва полотна |
Показатели производительности при постоянной нагрузке и качества вывода
Вы должны категорически отказаться от пробного приемочного испытания. Машины ведут себя совершенно по-другому при реальной нагрузке материала. Загрузите в оборудование свои собственные мастер-рулоны. Привозите изделия различной толщины, если этого требует ваше производство. Общие тестовые материалы скрывают критические недостатки. Ваша конкретная закалка и сплав фольги радикально изменяют требуемые профили натяжения.
Установите строгий протокол скорости. Сначала запустите машину на постоянной скорости, равной 50 % от ее номинальной. Удерживайте эту скорость не менее 30 минут. Затем увеличьте его до 80% еще на 30 минут. Наконец, потребуйте 30-минутную работу при 100% мощности. Краткие пятиминутные демонстрации бесполезны. Перегрев сервоприводов или дрейф напряжения обычно происходит только после 15 минут непрерывной работы. Постоянные испытания показывают истинную термическую стабильность систем привода.
Анализ результатов определяет окончательный успех запуска. Необходимо проверить перемотанные рулоны на наличие типичных дефектов. Внимательно изучите следующие проблемы:
- Телескопирование. Проверьте готовые рулоны на наличие плоских и ровных кромок. Выступающие слои указывают на плохое сглаживание натяжения.
- Сморщивание: проверьте поверхность фольги на наличие звездочек или полосок. Проверьте внимательно, нет ли скрытых внутренних морщин.
- Плотность намотки: обстучите готовые рулоны, чтобы обеспечить равномерную твердость от сердечника до внешнего диаметра.
Проверьте точность длины с помощью независимого измерительного инструмента. Не доверяйте слепо дисплею машины. Сравните показания автоматического счетчика длины с фактической физической длиной раны. Ошибка в один процент приводит к огромным ежегодным материальным потерям. Измерительное колесо энкодера должно сохранять идеальный захват, не царапая поверхность фольги.
Оценка поставщика машин для перемотки рулонов алюминиевой фольги на предмет послепродажной готовности
Успешное приемочное испытание включает в себя обеспечение всех необходимых документов. Обеспечьте доставку полных электрических схем перед выездом с объекта. Требуйте обновленных пневматических схем и подробных чертежей механической сборки. Отсутствие документации делает устранение неполадок в будущем практически невозможным. Вам придется столкнуться с длительными простоями, если местные специалисты не смогут обнаружить электрические неисправности. Не принимайте обещаний «отправить руководства позже».
Обсудите графики технического обслуживания и составьте список изнашиваемых деталей. Немедленно запросите подробный список запасных частей. Он должен включать точные номера OEM и ожидаемый срок службы компонентов. Спросите конкретно о фрикционных кольцах, режущих лезвиях и резиновых приводных роликах. Наличие на складе этих конкретных изнашиваемых деталей предотвращает катастрофические остановки производства. Подготовленный поставщик предоставляет этот список охотно и прозрачно.
Доступность программного обеспечения обеспечивает вашу эксплуатационную независимость. Подтвердите, что у вас есть необходимые уровни доступа или пароли. Вам потребуется доступ к ПЛК и ЧМИ для выполнения будущих настроек параметров. Избегайте ситуаций, когда вас блокирует поставщик машины для перемотки рулонов алюминиевой фольги . Собственные блокировки вынуждают вас заключать дорогостоящие контракты на удаленное обслуживание для внесения незначительных изменений в настройку. Требуйте инженерные пароли второго уровня в рамках передачи обслуживания.
Задокументируйте все нерешенные вопросы во время окончательного утверждения приемки. Форма протокола FAT или SAT выступает в качестве вашего рычага. Составьте строгий список всех обнаруженных дефектов. Строго привяжите окончательный этап оплаты к решению этих конкретных проблем. Никогда не выдавайте окончательные средства только на основе физической доставки. Вы сохраняете электропитание до тех пор, пока оборудование не будет соответствовать всем задокументированным показателям производительности.
Заключение
- Приемка перемоточного станка остается активным, управляемым данными процессом, а не простой формальностью.
- Систематически проверяйте структурную целостность, контроль натяжения в замкнутом контуре и качество продукции, чтобы обеспечить бесперебойную работу.
- Никогда не идите на компромисс в отношении защитных блокировок или доступности необходимого программного обеспечения.
- Привлеките своих самых опытных операторов станков и инженеров по техническому обслуживанию непосредственно на проверку.
- Используйте их практический скептицизм, чтобы выявить узкие места рабочего процесса еще до того, как оборудование покинет завод поставщика.
Часто задаваемые вопросы
Вопрос: Какова разумная доля брака во время приемочных испытаний машины?
Ответ: Стандартные отраслевые допуски предусматривают, что процент брака в установившемся режиме работы составит менее 2%. Незначительные потери при первоначальной настройке — это нормально. Однако частые разрывы полотна, постоянные проблемы с обрезкой кромок или необъяснимая потеря натяжения во время FAT служат серьезными сигналами тревоги. Немедленно обратитесь к ним.
Вопрос: Могу ли я использовать обычное сырье для проверки?
О: Мы настоятельно не рекомендуем использовать универсальные материалы. Толщина фольги, ее состояние и конкретные марки сплавов радикально меняют требуемые профили натяжения машины. Обычная бумага или пластик скрывают недостатки в установках для обработки металлов. Для точного тестирования всегда используйте фактический производственный материал.
Вопрос: Что делать, если машина не прошла проверку скорости, но прошла проверку качества?
Ответ: Возложить на поставщика полную ответственность за соблюдение первоначальных договорных условий. Машина, неспособная работать на номинальной максимальной скорости без ухудшения качества продукции, представляет собой постоянную потерю расчетной рентабельности инвестиций. Требуйте немедленных механических или программных исправлений.
Вопрос: Сколько времени обычно занимает тщательное заводское приемочное испытание (FAT)?
Ответ: Тщательная проверка FAT обычно занимает от 1 до 3 дней. Точные сроки во многом зависят от сложности машины, уровня автоматизации и количества обнаруженных необходимых корректировок. Никогда не торопите этот процесс; выделяйте достаточно времени для непрерывной работы под постоянной нагрузкой.


