Приобретение промышленного режущего оборудования требует значительных капиталовложений. Чрезмерные спецификации немедленно тратят ваш драгоценный бюджет. Недостаточная спецификация создает серьезные узкие места в производстве. Производители часто указывают показатели максимальной производительности в своих глянцевых брошюрах. Тем не менее, фактическая производственная стоимость во многом зависит от продолжительного непрерывного рабочего цикла. Совместимость материалов также определяет реальный успех. Несоответствие этих характеристик вашим материалам приводит к преждевременному износу оборудования.
Ниже мы приводим доказательную основу. Вы узнаете, как превратить технические спецификации в измеримые результаты. Понимание крутящего момента, контроля оборотов и жесткости конструкции меняет вашу стратегию покупки. Вы можете избежать дорогостоящих вторичных операций, расставив приоритеты для правильных функций. Давайте рассмотрим критические параметры, необходимые для обеспечения надежной системы.
Ключевые выводы
- Мощность двигателя (л.с.) должна соответствовать плотности материала; Номинальные характеристики в непрерывной работе имеют большее значение, чем пиковая мощность.
- Управление переменной скоростью (RPM) не подлежит обсуждению на предприятиях, занимающихся резкой смешанных материалов (например, при замене мягкой стали на алюминий).
- Жесткость машины напрямую влияет на срок службы лезвия; более тяжелые чугунные основания гасят вибрацию и со временем сокращают затраты на расходные материалы.
Постановка бизнес-задачи: объем производства и потребности в материалах
Определение критериев вашего успеха
Прежде чем оценивать какое-либо оборудование, вы должны определить четкие критерии успеха. Правильный пильный станок исключает утомительные второстепенные операции. Он обеспечивает чистый и точный срез непосредственно лезвием. Такая точность устраняет необходимость ручного снятия заусенцев. Ваши операторы каждую неделю экономят часы физического труда. Чистые разрезы также обеспечивают бесшовную установку на последующих этапах сварки или сборки. Вы достигаете более высокой производительности, когда детали перемещаются прямо от пилы к следующей рабочей станции. Оценка оборудования исключительно по первоначальной цене игнорирует эти последующие эксплуатационные преимущества.
Проведение тщательного профиля материала
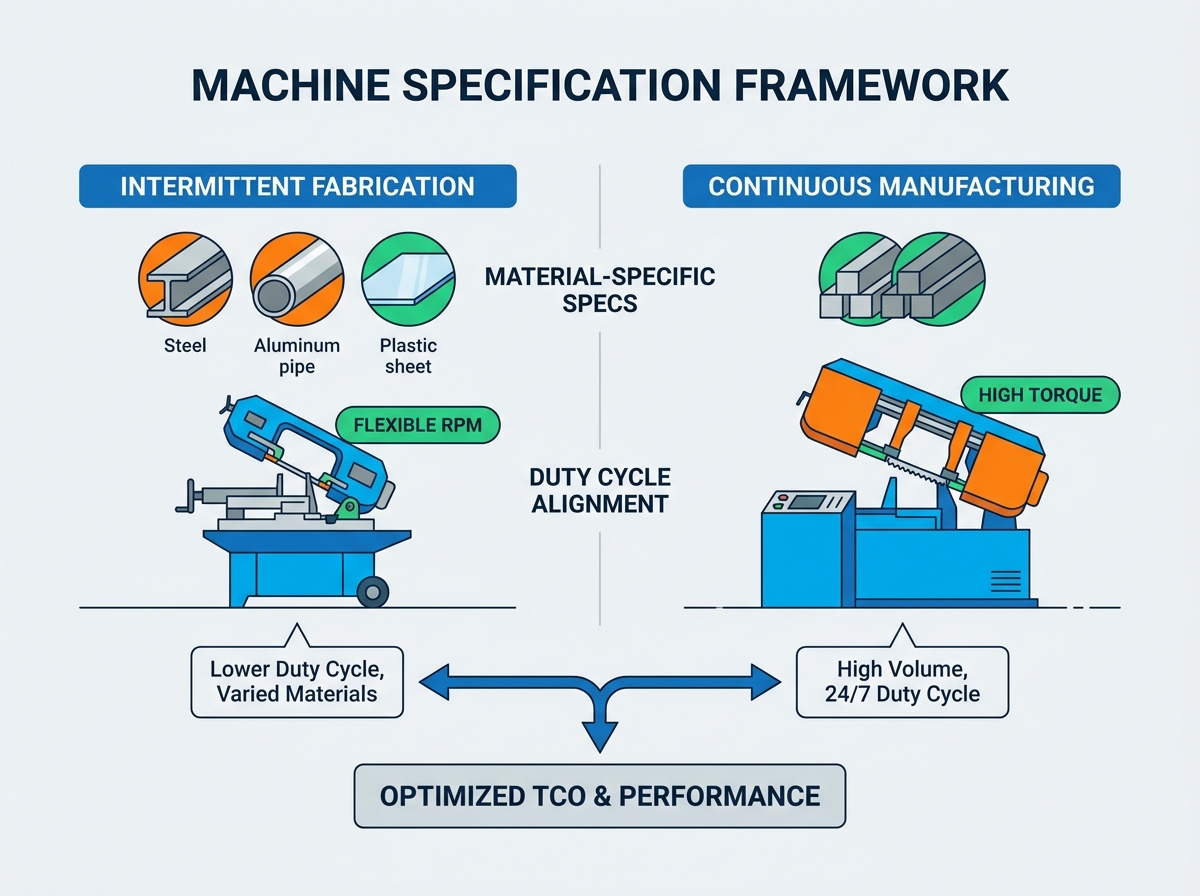
Ежедневно оценивайте первичные материалы, которые ваше предприятие перерабатывает. Черные металлы требуют специальных механических настроек. Твердые стальные стержни требуют характеристик с высоким крутящим моментом и низкими оборотами. Эти параметры предотвращают перегрев зубьев полотна. Цветные металлы и пластмассы требуют совершенно других настроек. Резка алюминия требует гораздо более высоких скоростей шпинделя для эффективного удаления стружки. Вы не можете эффективно резать оба семейства металлов, используя одну фиксированную настройку. Попытка пойти на этот компромисс всегда приводит к разрушению лезвий и отделке материала. Тщательно профилируйте исходные материалы, чтобы указать требуемые диапазоны скоростей.
Установление истинных ожиданий относительно рабочего цикла
Ожидаемый рабочий цикл радикально меняет требования к вашей машине. Следует различать периодическое использование производственного цеха и непрерывное трехсменное производство. Пилы прерывистого действия имеют достаточно времени для остывания между периодическими резами. Машины непрерывного действия постоянно работают под огромными механическими нагрузками. Выбор машины, предназначенной для периодического использования в условиях большого объема, гарантирует проблемы. Это неизбежно приводит к преждевременному выгоранию двигателя и усталости конструкции. Будьте реалистичны в отношении того, сколько часов оборудование будет работать в день. Завышение рабочих циклов обеспечивает запас прочности. Их недооценка приводит к катастрофическому выходу оборудования из строя.
Основные характеристики производительности: мощность, скорость и емкость
Номинальные характеристики двигателя и механика системы привода
Двигатели управляют всем процессом резки. Тщательно оцените мощность в лошадиных силах (л.с.) и киловаттах (кВт). Пиковая мощность имеет значение только на начальном этапе раскрутки. Стабильные характеристики определяют, насколько хорошо машина справляется с непрерывными нагрузками при резке. Двигатель рассчитан на длительную высокую выходную мощность при работе с плотными материалами без остановки.
Сравните типы приводов в соответствии с вашими эксплуатационными потребностями. Редукторы с прямым приводом эффективно передают крутящий момент на шпиндель. Они требуют меньшего обслуживания в течение многолетнего срока службы. Системы с ременным приводом обладают различными механическими преимуществами. Ремни естественным образом эффективно гасят вибрацию двигателя. Они также действуют как механический предохранитель, если лезвие заклинит. Операторы считают, что замена ремня относительно проста по сравнению с восстановлением поврежденной коробки передач.
Таблица: Сравнение систем привода
| Тип привода | Эффективность передачи крутящего момента | Гашение вибрации | Требования к техническому обслуживанию | Лучшее применение |
| Коробка передач с прямым приводом | Высокий (минимальные потери мощности) | От низкого до среднего | Низкий (ежегодная замена масла) | Резка тяжелой твердой стали |
| Система с ременным приводом | Умеренный (возможно небольшое проскальзывание) | Высокий | Умеренный (натяжение/замена ремня) | Общее производство, смешанные материалы |
Гибкость скорости шпинделя и числа оборотов в минуту
Гибкость скорости шпинделя дает вам огромное конкурентное преимущество. Ищите машины, использующие частотно-регулируемые приводы (ЧРП) или многоскоростные коробки передач. Машины с фиксированной скоростью серьезно ограничивают маневренность. Они вынуждают операторов идти на компромисс в отношении качества резки. Применение неправильного числа оборотов увеличивает риск упрочнения чувствительных материалов. Когда материал затвердевает, резка становится практически невозможной. VFD позволяют операторам устанавливать точное требуемое число оборотов в минуту. Эта гибкость предотвращает термический шок твердосплавных зубьев. Это обеспечивает оптимальную нагрузку стружки на различные металлические профили.
Совместимость размера оправки и диаметра лезвия
Совместимость размеров оправки и диаметра лезвия требует пристального внимания. Убедитесь, что оборудование поддерживает стандартные размеры оправок. Запатентованные оправки позволяют вам пользоваться дорогостоящими расходными материалами из одного источника. Проблемы с цепочкой поставок могут остановить ваше производство, если фирменные лезвия станут недоступны. Стандартизированные оправки позволяют приобретать инструменты от нескольких конкурирующих поставщиков.
Точно рассчитайте максимально необходимую глубину резания. Этот расчет определяет минимально необходимый диаметр лезвия. Всегда учитывайте зазор для различных форм ложей. Для труб, сплошных стержней и несущих балок требуются разные зазоры. Слишком маленькое лезвие не сможет полностью проникнуть в ложу. Чрезмерно большое лезвие приводит к ненужному изгибу и раскачиванию.
Структурная жесткость и функции контроля точности
Проектирование шасси и базовая конструкция
Конструкция шасси и основания определяет качество окончательной резки. Отдавайте предпочтение прочным чугунным или толстосварным стальным основаниям. Вес действует как неподвижный якорь против микровибраций. Высокочастотные микровибрации являются основной причиной преждевременного затупления лезвий. Они постепенно скалывают хрупкие твердосплавные наконечники. Они также создают на поверхности материала неровные, некрасивые порезы. Чугун обладает уникальной чешуйчатой структурой графита. Эта металлургическая структура поглощает резонансные частоты лучше, чем стандартная сталь. Более тяжелое основание обеспечивает стабильную основу для операций резки с высокими допусками.
Тисовая технология и зажимные механизмы
Тиски и зажимные механизмы фиксируют материал во время резких сил резания. Оцените пневматические или гидравлические тиски для работы в больших объемах. Автоматизированные тиски значительно снижают утомляемость оператора при длительной смене. Они также обеспечивают постоянное давление зажима на протяжении каждого цикла. Ручные тиски зависят от силы оператора, которая меняется в течение дня.
- Тиски с одинарным зажимом: удерживают материал только на стороне подачи. Часто остается грубый заусенец, когда отрезанный кусок отпадает.
- Тиски с двойным зажимом: закрепите ложу с обеих сторон полотна. Это предотвращает неприятные заусенцы, возникающие при выпадении материала.
- Элементы управления переменным давлением: позволяют операторам уменьшать усилие зажима тонкостенных трубок во избежание их раздавливания.
Точность выравнивания и индексации угла
Точность угла и индексации определяют посадку соединения после. Проверьте, нет ли закаленной шкалы градусов на поворотном основании. Вам нужны положительные механические упоры под обычными углами, например, 45° и 90°. Мягкие весы со временем изнашиваются, ухудшая точность угла. Автоматизированные установки требуют еще более строгой оценки. Оцените точность систем подачи материала. Системы ЧПУ и ЧПУ должны иметь проверяемые пределы допуска. Попросите производителя предоставить данные о повторяемости его индексирующих челноков. Недостаточная точность системы подачи сводит на нет преимущества высококачественного лезвия.
Системы терморегулирования и эвакуации стружки
Стратегии смазки и типы охлаждающей жидкости
При резке металла выделяется огромное локализованное тепло. Типы смазки и охлаждающей жидкости справляются с этой опасной тепловой нагрузкой. Внимательно сравните системы охлаждающей жидкости заливного типа с программируемыми системами туманообразования. СОЖ лучше всего подходит для резки тяжелой твердой стали. Он затопляет зону резки, быстро унося тепло. Однако системы затопления создают беспорядок на работе.
Программируемые системы туманообразования прекрасно справляются с алюминием. Они наносят точную микрокаплю синтетической смазки непосредственно на зубы. Этот метод оставляет после себя сухую стружку и сохраняет рабочие места намного чище. Прежде чем выбирать систему, оцените устойчивость вашего предприятия к обслуживанию жидкости.
Системы фильтрации и характеристики насосов
Характеристики фильтрации и насоса обеспечивают плавное течение охлаждающей жидкости. Проверьте общую производительность насоса охлаждающей жидкости. Слабый насос не может протолкнуть жидкость глубоко в канал резания. Проверьте наличие двухступенчатой системы фильтрации. Двухступенчатые фильтры улавливают крошечные металлические частицы еще до того, как они циркулируют.
Распространенные ошибки, которых следует избегать при фильтрации:
- Игнорирование размера сетки на основном впускном экране.
- Невозможность регулярной очистки вторичного магнитного фильтра.
- Использование неподходящих смесей охлаждающей жидкости, вызывающих рост бактерий.
Нефильтрованные абразивные частицы быстро разрушат крыльчатку насоса. Предварительное обновление фильтрации позволяет избежать серьезных проблем с обслуживанием в дальнейшем.
Удаление стружки и предотвращение повторной резки
Удаление стружки обеспечивает безопасность и эффективность зоны резания. Ищите встроенные ящики для сбора стружки, которые можно легко опорожнить вручную. Автоматизированные конвейеры для стружки прекрасно справляются с большими объемами отходов. Они непрерывно удаляют мусор без вмешательства оператора. Эффективные щеточные механизмы с лезвиями удаляют мусор из пищеводов. Захваченная стружка вызывает явление, называемое повторной огранкой. Лезвие переносит стружку обратно в материал. Повторная резка резко сокращает срок службы вашего инструмента. Это также портит качество поверхности свежевырезанных деталей. Правильная эвакуация стружки жизненно важна для непрерывной работы.
Безопасность оператора и соответствие нормативным требованиям
Защитные кожухи для машин и резки
Функции безопасности защищают вашу рабочую силу и ваш бизнес. Системы ограждения и ограждения изолируют непосредственную опасную зону. Убедитесь, что оборудование оснащено самоубирающимися защитными кожухами лезвий. Эти ограждения обнажают лезвие только тогда, когда оно касается материала. Полностью закрытые шкафы для резки обеспечивают максимальную физическую защиту. Они физически полностью отделяют оператора от зоны резки. Корпуса также содержат опасный туман охлаждающей жидкости и летящие металлические фрагменты. Никогда не идите на компромисс в отношении структурной защиты, чтобы сэкономить несколько долларов.
Защитные блокировки и электрические стандарты
Защитные блокировки и соблюдение требований электробезопасности предотвращают катастрофические аварии. Проверьте наличие магнитных пускателей двигателя. Эти пускатели предотвращают случайный перезапуск машины после непредвиденных сбоев в подаче электроэнергии. Стандартные выключатели остаются включенными при отключении электроэнергии, создавая серьезную опасность при возобновлении подачи электроэнергии. Легкодоступные кнопки аварийной остановки (E-stop) абсолютно необходимы. Они должны быть расположены на всех постах управления оператора.
Убедитесь, что машина строго соответствует региональным стандартам безопасности. Соблюдение OSHA требуется по закону в Соединенных Штатах. Маркировка CE служит той же цели регулирования в Европе. Несоответствующее требованиям оборудование подвергает ваше предприятие огромной юридической ответственности. Это также подвергает ваших ценных операторов ненужному риску.
Заключение
Покупка промышленного режущего оборудования требует далеко не только брошюры. Показатели максимальной производительности редко отражают всю картину производительности завода. Вместо этого сосредоточьтесь на номинальных характеристиках непрерывной работы и весе конструкции. Уделяйте приоритетное внимание снижению вибрации и особенностям, зависящим от материала, таким как регулируемая скорость. Идеальная система уравновешивает первоначальные капитальные затраты и долгосрочную операционную эффективность. Такое стратегическое соответствие обеспечивает минимальное время простоя и максимальный срок службы расходных материалов.
Запросите пробные образцы ваших конкретных материалов у поставщиков, включенных в короткий список. Проверьте заявленное время цикла и лично проверьте качество резки. Превратите технические спецификации в реальные бизнес-преимущества. Уверенно применяйте эту концепцию, прежде чем создавать следующий заказ на покупку.
Часто задаваемые вопросы
Вопрос: В чем разница между пильным станком с прямым приводом и ременным приводом?
О: В системах с прямым приводом используется редуктор, подключенный непосредственно к двигателю, обеспечивающий максимальный крутящий момент для тяжелых твердых материалов. В системах с ременным приводом используются шкивы и ремни, которые могут проскальзывать при экстремальных нагрузках, но обеспечивают более плавный рез и защищают двигатель от внезапного заклинивания.
Вопрос: Почему частотно-регулируемый привод (ЧРП) важен для пильного станка?
Ответ: ЧРП позволяет операторам точно настраивать число оборотов в минуту в соответствии с твердостью материала и количеством зубьев полотна. Это предотвращает термическое повреждение лезвия и обеспечивает оптимальную резку различных металлов.
Вопрос: Как вес машины влияет на производительность резки?
Ответ: Более тяжелые станки поглощают кинетическую энергию и вибрацию, возникающие в процессе резки. Уменьшение вибрации приводит к более плавному резу, более жестким допускам и значительному увеличению срока службы полотна.
Вопрос: Может ли одна пильная машина эффективно резать и сталь, и алюминий?
О: Только если машина оснащена системой регулирования скорости и совместимыми системами охлаждения. Сталь требует низких скоростей и высокого крутящего момента, а алюминий требует высоких скоростей. Использование односкоростной машины для обоих лезвий портит и дает некачественный рез.


