Покупка упаковщика в коробки представляет собой крупные капитальные затраты для любого производственного предприятия. Руководители заводов часто зацикливаются на максимальных теоретических скоростях, чтобы заранее оправдать эти огромные инвестиции. Однако эта узкая направленность обычно приводит к обратным результатам, когда машины достигают производственного цеха. Сегодня покупатели постоянно сталкиваются с трудной дилеммой. Им приходится балансировать между агрессивными требованиями к пропускной способности и суровыми физическими реалиями несовершенных упаковочных материалов. Игнорирование естественной изменчивости материалов неизбежно создает катастрофические узкие места, когда быстрые машины пытаются обрабатывать непоследовательные гофрированные заготовки. Наша цель — исправить это операционное отключение. Мы стремимся предоставить командам операций и закупок очень конкретную и действенную основу. Вы узнаете, как правильно оценить характеристики сложного оборудования. Мы покажем вам, как отдать приоритет общей эффективности оборудования (OEE) над вводящими в заблуждение пиковыми показателями. Наконец, перед подписанием заказа на поставку вы изучите проверенные стратегии снижения дорогостоящих рисков интеграции.
Ключевые выводы
- Номинальная скорость и фактическая производительность. Заявленная «максимальная скорость» машины редко отражает устойчивую производственную скорость; OEE – это истинный показатель успеха.
- Качество материала определяет ограничение скорости: коробление гофрированного картона, раздавливание гофрокартона и допуски на высечку серьезно влияют на надежность высокоскоростной упаковочной машины.
- Налог на замену: гибкость машины (совместимость картонных коробок для нескольких артикулов) часто уступает максимальной скорости.
- Подтверждение перед покупкой: Заводские приемочные испытания (FAT) с образцами картонных коробок для наихудшего сценария являются обязательными для подтверждения заявленных характеристик.
За рамками технических характеристик: определение истинной скорости упаковочной машины
Инженеры часто оценивают упаковочное оборудование, используя теоретические максимумы. Производители указывают конкретную скорость цикла в своих брошюрах. Это число представляет собой способность самого механизма работать всухую. Он предполагает идеальные условия, отсутствие дефектов материалов и бесперебойный поток продукции. Операционная скорость говорит совсем о другом. Он измеряет стабильную производительность с использованием реальных продуктов, упакованных в настоящие картонные коробки. При оценке вариантов необходимо внимательно изучить показатели скорости упаковочной машины . Скорость работы всухую ничего не значит, если машина постоянно застревает в производственном цеху.
Вы не можете рассматривать механизм упаковки изолированно. Обработка продукта на этапе первичного технологического процесса определяет ваш истинный потолок производительности. Системы подачи должны безупречно накапливать, ориентировать и группировать продукты. Если роботизированный манипулятор упаковывает 60 ящиков в минуту, а распределитель, расположенный выше по потоку, группирует только 40 загрузок ящиков в минуту, ваша максимальная скорость составляет 40. Области накопления выше по потоку часто создают фактическое узкое место. Вам необходима плавная синхронизация между доставкой первичного продукта и станцией сборки коробок.
Менеджеры предприятий должны переключить свое внимание с количества случаев в минуту (CPM). Общая эффективность оборудования (OEE) служит окончательным показателем успеха. Рассмотрим простую математическую реальность. Машина, работающая с КПД 95 % при 30 CPM, стабильно производит больше готовой продукции, чем машина, работающая с КПД 70 % при 40 CPM. Более медленная и высоконадежная машина обеспечивает предсказуемый результат. Это снижает утомляемость оператора и предотвращает дорогостоящее голодание на последующих этапах.
Вам следует установить реалистичные базовые скорости, основанные на архитектуре машины. Различные механические конструкции по своей сути поддерживают разную производительность. Машины непрерывного движения работают на гораздо более высоких скоростях, чем системы прерывистого движения. Системы с верхней загрузкой, боковой загрузкой и оборачивающие системы имеют различные эксплуатационные ограничения.
Сравнение архитектуры обычного упаковщика коробок
| Тип архитектуры | Типичный диапазон скоростей (CPM) | Лучше всего подходит для | типа движения |
| Прерывистая боковая нагрузка | 15–35 | Картонные коробки, жесткие коробки, заблокированная продукция | Старт и стоп |
| Роботизированная верхняя загрузка | 20–50 | Гибкие пакеты, деликатные предметы, бутылки | Многоосный сбор |
| Непрерывный цикл | 40 - 75+ | Крупнообъемные банки, баночки, твердые блоки | Непрерывный поток |
Совместимость картонных коробок: скрытое ограничение высокоскоростного производства
Гофрированный картон ведет себя как живой материал. Он сильно реагирует на изменения окружающей среды на вашем предприятии. Влажность, колебания температуры и неправильные условия складского хранения приводят к короблению заготовок досок. Это искажение наносит ущерб автоматизированному оборудованию. Деформированная доска сопротивляется воздействию вакуумных присосок, предназначенных для ее извлечения из магазина. На этапе монтажа он цепляется за металлические направляющие. Пропуск деформированного материала через станцию быстрого монтажа гарантирует частые застревания и промахи при подборе.
Структурный дизайн платы также определяет производительность. Различные профили канавок, такие как канавки B, C и E, по-разному реагируют на механическое воздействие. E-канавка имеет более гладкую поверхность, что позволяет вакуумным чашкам обеспечивать прочное уплотнение. Для более толстых досок с C-образными канавками требуются более агрессивные механические плуги, чтобы правильно складывать створки. Высокое содержание вторичной переработки еще больше усложняет ситуацию. Переработанные волокна короче и слабее. Они загрязняют пневматические системы и легко рвутся при механическом натяжении. Установка высокоскоростной упаковочной машины требует строгого контроля качества гофрокартона.
Размерные допуски представляют собой еще одно серьезное препятствие. Производители коробок всегда имеют небольшую погрешность в процессах резки и склеивания. Однако автоматизированные упаковщики коробок работают с нулевой терпимостью к серьезным отклонениям. Из-за отклонения на долю дюйма в шарнире производителя коробки поднимаются не совсем квадратно. Несовпадение линий надреза вынуждает механические рычаги оказывать неравномерное давление. На малых скоростях машина может протолкнуть неидеальную коробку через систему. На высоких скоростях эти незначительные изменения вызывают катастрофические заторы.
Выбранный вами метод уплотнения существенно влияет на занимаемую площадь и скорость машины. Обычно вы выбираете между термоклеем и чувствительной к давлению лентой. Клей-расплав требует определенного, математически определенного времени сжатия. Клей должен затвердеть, прежде чем створки откроются. Если вы запустите машину быстрее, корпус будет проводить меньше времени в секции сжатия. Для поддержания высоких скоростей с клеем-расплавом необходимо физически удлинить секцию сжатия машины. Запечатывание ленты позволяет избежать этой проблемы, связанной со временем сжатия, но головки ленты требуют частой замены рулонов, что влияет на OEE.
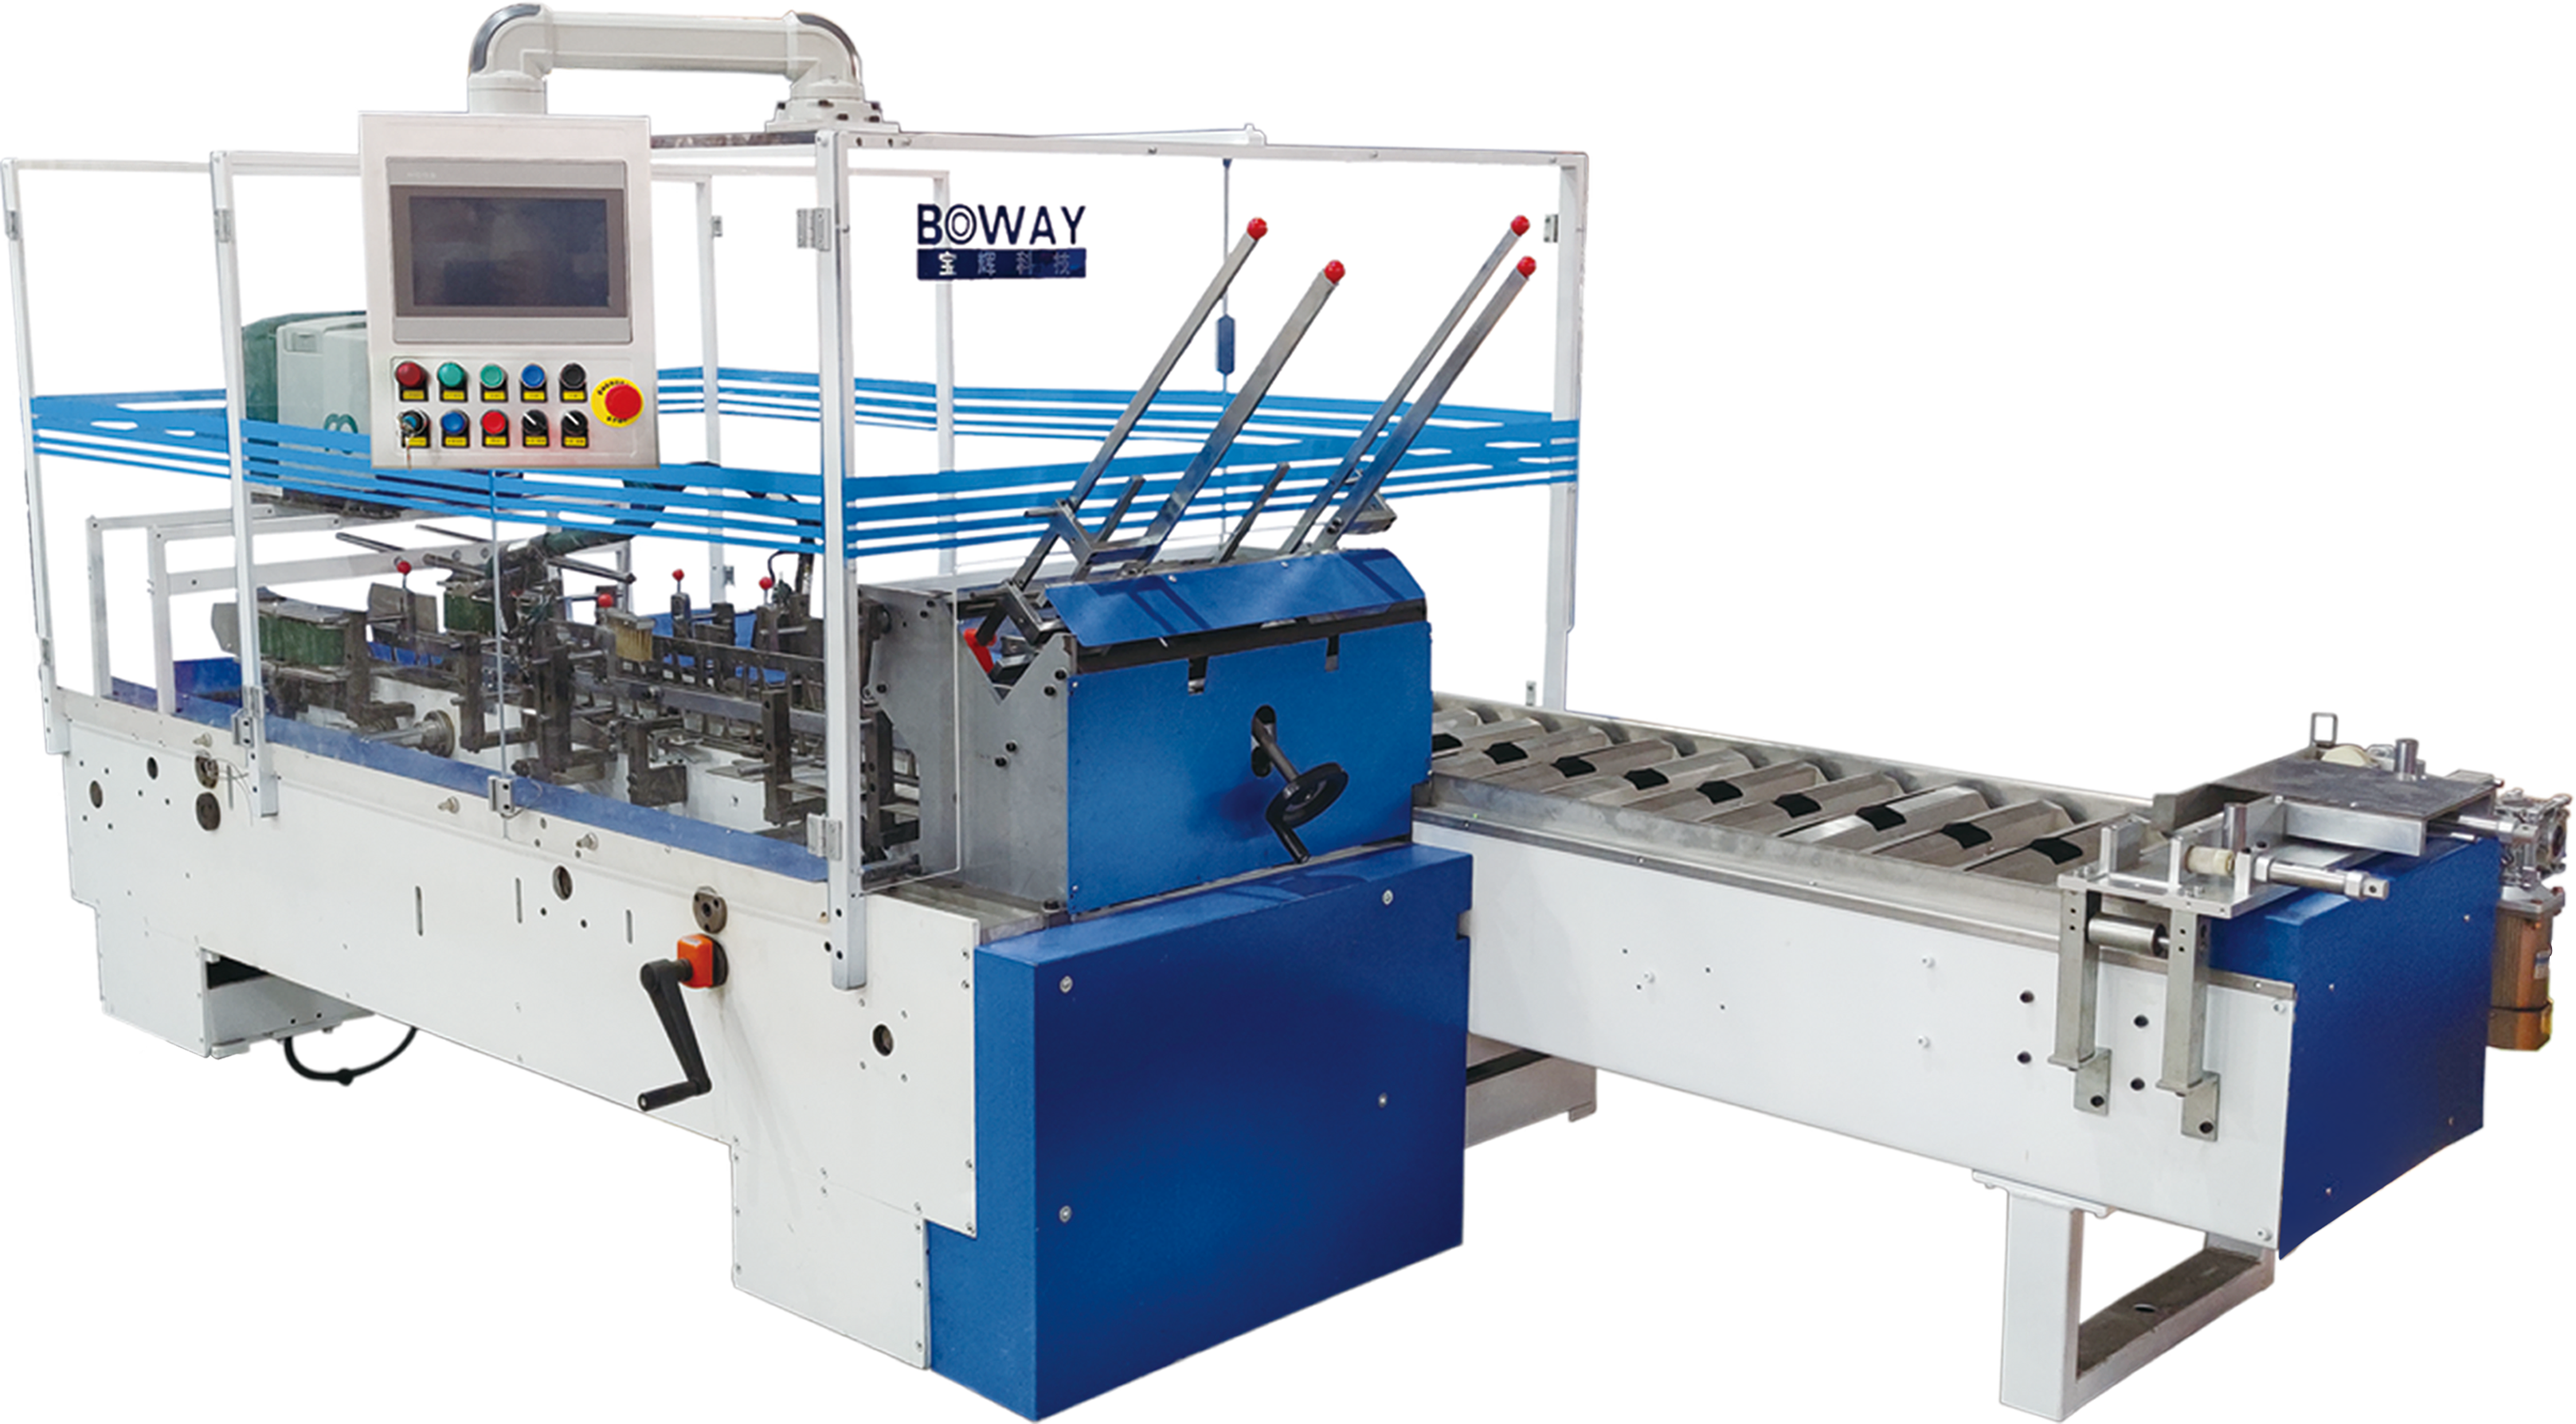
Компромисс: гибкость машины против максимальной производительности
Каждый инженер по упаковке сталкивается с ключевым бизнес-решением. Вам придется выбирать между выделенными производственными линиями и гибкостью в различных форматах. На выделенных машинах используется один номер SKU. Они оснащены фиксированными механическими направляющими, оптимизированными сервопрофилями и жесткой рамой. Они обеспечивают максимальную производительность и невероятную надежность. Многоформатные машины обрабатывают коробки различных размеров и конфигураций продуктов. Они обеспечивают жизненно важную гибкость SKU, но работают на более низких базовых скоростях. Дополнительные движущиеся части и регулируемые направляющие по своей сути уменьшают механическую жесткость, необходимую для достижения максимальной скорости.
Вы должны тщательно проанализировать экономику переналадки. Когда операторы останавливают машину, чтобы отрегулировать направляющие и заменить вакуумную оснастку, вы теряете прибыльное производственное время. Частые переключения разрушают смену OEE. Современные производители борются с этим простоем, требуя переналадки без использования инструментов. Вместо гаечных ключей операторы используют быстроразъемные ручки. В продвинутых системах используются регулировки с сервоприводом. Нажатие одной кнопки автоматически меняет положение направляющих. Переход на универсальную высокоскоростную упаковочную машину с сервоприводом гарантирует точную повторяемость между партиями.
Многие отделы закупок попадают в ловушку «широкой специализации». Они пишут запросы цен, требуя единую единицу оборудования для обработки огромного, противоречивого ассортимента продукции. Им нужна одна машина для упаковки крошечных дисплеев, готовых к розничной продаже, и гигантских коробок для оптовой транспортировки. Форсирование этого экстремального спектра ставит под угрозу конструкцию машины. Для этого необходимы сложные телескопические механизмы. Эти механизмы вызывают вибрацию и увеличивают частоту отказов. Вы достигаете большей общей эффективности, приобретая две оптимизированные машины, а не одну сильно скомпрометированную гибридную машину.
Риски внедрения: что происходит, когда скорость встречается с несовместимыми картонными коробками
Незначительные дефекты картонной упаковки на высоких скоростях становятся серьезными финансовыми затратами. Слегка деформированная заслонка цепляет датчик, вызывая немедленную неисправность. Эти микроостановки могут длиться всего 30 секунд каждая, но они быстро накапливаются. Пятьдесят микроостановок за восьмичасовую смену могут свести на нет вашу рентабельность. Операторы разочаровываются, постоянно устраняя мелкие заторы. Они часто снижают скорость машины вручную, чтобы стабилизировать линию, полностью сводя на нет цель покупки высокоскоростного оборудования.
Несовместимые размеры приводят непосредственно к сильной усадке продукта. Когда на погрузочную станцию попадает коробка нестандартной формы, отверстие физически меньше, чем ожидалось. Загрузочный цилиндр все равно доставляет первичные продукты в это ограниченное пространство. Эта грубая нагрузка вызывает мгновенный сокрушительный ущерб. Первичные пакеты лопаются, картонные коробки мнутся, а стеклянные бутылки разбиваются внутри машины. Вы теряете и дорогостоящее сырье, и гофроматериалы.
Проталкивание некачественного гофрокартона через чувствительные машины ускоряет механический износ. Генераторы вакуума работают сверхурочно, пытаясь изолировать пористые, пыльные переработанные доски. Пневматические цилиндры испытывают чрезмерное сопротивление при складывании жестких створок с неправильной насечкой. Серводвигатели потребляют больше тока, чтобы протолкнуть покоробленные коробки через узкие направляющие. Постоянное перенапряжение приводит к преждевременному выходу компонентов из строя. Затраты на техническое обслуживание резко возрастают, поскольку вы заменяете дорогие детали, опережая их предполагаемый жизненный цикл.
Система оценки: как составить короткий список и указать
Успешные закупки начинаются со строгого внутреннего базового документа. Прежде чем обращаться к любому производителю оригинального оборудования (OEM), вы должны четко определить критерии успеха. Не просто указывайте целевую цену за тысячу показов. Вам необходимо обозначить приемлемый процент отходов за смену. Задокументируйте свою абсолютную минимально приемлемую цель OEE. Определите точно, сколько переключений вы планируете выполнять ежедневно. Четкие внутренние критерии не позволяют поставщикам продавать вам функции, которые вам не нужны.
При аудите поставщиков специально исследуйте их технологию подачи картонных коробок. Магазин является наиболее важным компонентом всей машины. Спросите, используют ли они активную или пассивную ленту журналов. Активные системы используют приводные ремни для плавного продвижения штабеля вперед. Пассивные системы полагаются на гравитацию, которая не работает при работе с деформированными досками. Требуйте строгого контроля за картонной коробкой на протяжении всего процесса монтажа. Машина ни в коем случае не должна ослаблять захват коробки с момента ее выхода из магазина и до момента ее полной запечатывания.
Строгий протокол заводских приемочных испытаний (FAT) защищает ваши инвестиции. Никогда не позволяйте OEM-производителю тестировать машину, используя идеальные, нетронутые образцы, предоставленные его местным поставщиком. Вы должны отправить нужные вам марки гофрокартона на испытательный центр. Поставляйте материалы именно от тех поставщиков, которых вы используете в повседневной работе.
- Отправляйте стандартные производственные коробки, представляющие ваши SKU с наибольшим объемом.
- Включите большинство нестандартных заготовок, которые официально принимает ваш отдел контроля качества.
- Проводите непрерывные производственные испытания, моделируя рабочие температуры и стрессы в течение всей смены.
- Выполните несколько переналадок во время испытания, чтобы проверить повторяемость инструмента.
Если во время FAT машина с трудом справляется с допустимыми заготовками в худшем случае, она потерпит неудачу в вашей реальной производственной среде.
Заключение
Истинная скорость производства полностью зависит от консистенции картонной упаковки. Машина может работать только с той скоростью, которую позволяет ваш гофрокартон. Теоретическая скорость цикла ничего не значит, если ваша доска деформируется, покрывается пылью или поставляется с нестандартными допусками по размерам. Приоритезация OEE гарантирует, что вы получите стабильную и предсказуемую производительность, а не хаотичные, заполненные сменами.
Успешное развертывание требует глубокого согласования действий нескольких отделов. Команды по закупкам должны выходить за рамки чистых капитальных затрат. Инженеры по упаковке должны создавать прочные картонные коробки, способные выдерживать автоматизированную обработку. Оперативные группы должны обеспечить соблюдение строгих протоколов хранения и контроля качества входящих материалов.
Примите незамедлительные меры, прежде чем отправлять следующий запрос предложения по оборудованию. Проверьте свое текущее качество гофрированного покрытия на полу сегодня. Измерьте фактические отклонения размеров имеющейся у вас коробки. Наметьте точные размеры каждого SKU, который вы собираетесь использовать. Предоставление OEM-производителям этих обоснованных и реалистичных данных гарантирует, что вы приобретете машину, способную обеспечить настоящий успех в эксплуатации.
Часто задаваемые вопросы
Вопрос: Каков типичный диапазон скоростей стандартной и высокоскоростной упаковочной машины?
Ответ: Стандартные машины периодического действия обычно работают со скоростью от 10 до 25 ящиков в минуту (CPM). Они используют механизмы запуска и остановки, идеально подходящие для бережного обращения с продуктом. Высокоскоростные системы используют технологию непрерывного движения, например, упаковщики коробок с обертыванием. Эти машины легко достигают скорости от 40 до 75+ CPM, поскольку продукт и коробка никогда не перестают двигаться на этапах сборки и запечатывания.
Вопрос: Как качество гофрированного картона влияет на производительность машины?
Ответ: Деформированные доски не позволяют вакуумным чашкам плотно прилегать, что приводит к падению заготовок. Плиты с большим содержанием переработанных материалов пористые и слабые, легко рвутся при механическом воздействии. Плохие линии надрезов вынуждают коробки устанавливаться не по форме, что приводит к сбоям датчиков, механическим заклиниваниям и длительным простоям.
Вопрос: Может ли один упаковщик в коробки обрабатывать как небольшую упаковку, готовую для розничной торговли, так и большие коробки для транспортировки?
Ответ: Хотя это технически возможно, но большие расхождения в размерах требуют сложных многоосных сменных деталей. Такая широкая гибкость снижает общую жесткость машины и снижает максимальную рабочую скорость. Это значительно увеличивает время простоя при перенастройке, снижая показатель OEE. Покупка специализированных машин для устранения больших различий в размерах обычно более эффективна.
Вопрос: Какова реалистичная цель OEE для новой автоматизированной линии упаковки в коробки?
Ответ: Стандартные отраслевые показатели предполагают целевую эффективность OEE от 80% до 85% для сложных автоматизированных упаковочных линий. Факторы, снижающие это число, включают частую смену артикулов, незначительные замятия из-за несовместимых гофрированных материалов, задержки операторов и нехватку продукции на первичном этапе производства.


