Переход на крупномасштабную переработку фольги требует выхода за рамки стандартного оборудования. Одновальные или базовые дуплексные машины часто испытывают трудности при больших производственных нагрузках. Фольга обладает уникальными физическими свойствами, что затрудняет непрерывную обработку. Он легко растягивается, мнется и рвется по краям.
Неправильный расчет размера машины, требований к натяжению или простоя при переналадке серьезно снижают производительность. Такие ошибки приводят к высокому проценту брака и невыполнению производственных планов. Следовательно, предприятия тратят дорогое сырье и ставят под угрозу свою прибыль.
В этой статье представлена чисто техническая, научно обоснованная основа выбора оборудования. Это поможет вам выбрать оборудование, подходящее именно для ваших нужд конвертации. Вы узнаете, как согласовать цели непрерывного вывода с реальностью точной обработки веб-страниц. Следуя этим рекомендациям, вы сможете обеспечить бесперебойную работу, минимизировать отходы материалов и добиться стабильных объемов производства.
Ключевые выводы
- Выбор размеров для больших объемов требует расчета общей эффективности оборудования (OEE), при этом индексирование автоматической револьверной головки сильно зависит от скорости механической ленты.
- Точные характеристики многошпиндельного перемотчика фольги должны учитывать контроль натяжения с обратной связью для предотвращения разрывов полотна на тонких материалах (например, аккумуляторной или фармацевтической фольге).
- При оценке поставщика многошпиндельного устройства для перемотки фольги следует уделять особое внимание протоколам заводских приемочных испытаний (FAT) и возможностям интеграции с существующими системами SCADA.
- Специальный многошпиндельный перемотчик фольги часто необходим при работе со специальными покрытиями, ограничениями в чистых помещениях или нетипичными диаметрами сердцевины.
Определение «больших объемов» продукции при конвертировании фольги
Производители часто ошибочно определяют мощность исключительно по максимальной скорости полотна. Высокая громкость означает нечто совершенно иное в реальных операциях на этаже. Вы должны измерять успех по минимизации времени простоя во время замены валков и циклов сварки. Высокопроизводительный многошпиндельный перемотчик фольги в значительной степени зависит от устойчивой работы, а не от кратковременных всплесков экстремальной скорости. Когда переналадка занимает несколько минут, общая пропускная способность значительно падает. Высокие механические скорости не могут компенсировать длительные периоды простоя.
Вам необходимо тщательно проанализировать узкое место в пропускной способности. Посмотрите на соотношение времени непрерывной работы и времени индексации и выгрузки. Сценарии с большими объемами требуют, чтобы это соотношение превышало 80/20. Если ваша машина проводит более двадцати процентов своей смены в режиме ожидания, это не совсем большая производительность. Автоматизированные револьверные системы устраняют это конкретное узкое место. Они позволяют операторам снимать готовые рулоны, пока машина продолжает наматывать новые.
Вы также должны учитывать существенные материальные ограничения. При переработке фольги необходимо сочетать рабочую скорость со строгими ограничениями на растяжение. Алюминиевая и медная фольга легко рвется или деформируется при чрезмерном напряжении. Работа машины на максимальной скорости часто выходит за эти деликатные пределы. Потери производительности увеличиваются в геометрической прогрессии, когда операторы выводят машины за пределы безопасных параметров обработки полотна. Таким образом, производство больших объемов требует точного контроля так же, как и быстрое движение полотна.
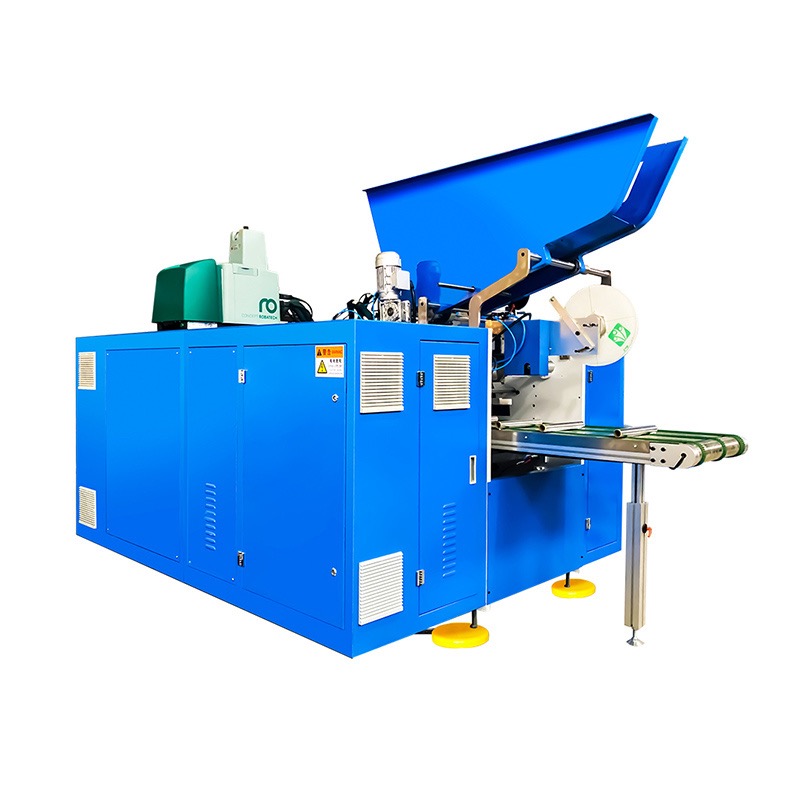
Технические характеристики многошпиндельного перемотчика фольги Core для оценки
Оценка технических характеристик многошпиндельного перемотчика фольги требует детального рассмотрения механических допусков. Вы не можете полагаться на общие тесты конвертации. Для эффективной обработки фольги требуются сверхспецифические параметры, без складок и трещин.
Ширина, толщина и основные ограничения полотна
Сначала вы должны установить строгие параметры для веб-размеров. Укажите максимальную ширину полотна, а также минимальную и максимальную толщину фольги. Толщина обычно измеряется в микронах. Тонкая аккумуляторная фольга работает совсем иначе, чем более толстая пищевая фольга. Широкие полотна создают риск провисания в центре пролета. Точные характеристики гарантируют, что рама машины и ролики обеспечат адекватную поддержку.
Определите необходимые размеры сердцевины на раннем этапе процесса. На предприятиях обычно используются 3-дюймовые или 6-дюймовые ядра в зависимости от конечного применения. Вам следует оценить валы дифференциального трения для всех применений с фольгой. Эти валы компенсируют изменение толщины полотна фольги. Если одна сторона мастер-вала немного толще, дифференциальные валы позволяют отдельным прорезным рулонам слегка скользить. Такое скольжение обеспечивает равномерную плотность рулона по всему валу перемотки.
Контроль натяжения и архитектура привода
Правильный контроль натяжения определяет успех любой операции перемотки фольги. Вам необходима строгая изоляция зон на всем пути машины. На станциях размотки, резки и перемотки должны существовать независимые зоны натяжения. Мы рекомендуем использовать многоосные сервоприводы переменного тока в сочетании с точными тензодатчиками обратной связи. Тензодатчики обнаруживают мельчайшие изменения натяжения в режиме реального времени. Затем сервоприводы мгновенно регулируют скорость, чтобы обеспечить идеальную стабильность полотна.
Контроль натяжения конуса не менее важен для качества готового рулона. По мере увеличения диаметра рулона фольги внешние слои оказывают сдавливающее давление на внутренние слои. Конические профили натяжения постепенно уменьшают натяжение намотки по мере роста рулона. Этот метод предотвращает телескопирование краев. Это также предотвращает «голодание» или разрушение внутреннего ядра. Усовершенствованные ПЛК позволяют программировать индивидуальные кривые натяжения конусов для различных сплавов фольги.
Интеграция технологий продольной резки
Методы продольной резки существенно влияют на качество кромок и образование частиц. Вы должны сравнить резку ножом и резку бритвой для вашего конкретного применения. Для продольной резки используются взаимосвязанные верхние и нижние круглые лезвия. Он обеспечивает невероятно чистые края фольги и сводит к минимуму токопроводящую пыль. Разрезание бритвой дешевле, но часто приводит к образованию микротрещин на краях металлической фольги. Для работы в условиях больших объемов резки почти всегда лучшим выбором является продольная резка.
Вам также следует оценить автоматизированные системы позиционирования ножей. Ручная регулировка лезвия отнимает у оператора огромное количество времени. Автоматизированные системы перемещают ножи в нужное положение с помощью линейных направляющих с электроприводом. Это сокращает время настройки между запусками с часов до нескольких минут. Быстрые переналадки поддерживают работу машины и сохраняют соотношение производительности 80/20.
Общие зоны напряжения при переработке фольги
| Механизм управления | основной функцией | машинной зоны. | Типичный неконтролируемый дефект. |
| Зона отдыха | Подает мастер-рулон в машину | Пневматический тормоз или рекуперативный двигатель переменного тока | Паутина щелкает или сморщивается |
| Зона вытягивания/разреза | Протягивает материал через ножи | Прижимные ролики с сервоприводами переменного тока | Плохой рез, лезвие блуждает. |
| Зона перемотки | Изготовление готовых разрезных рулонов | Дифференциальные фрикционные валы и тензодатчики | Телескопирование, дробление керна, выемка |
Дуплексная и турельная архитектуры: соответствие машины производственным целям
Выбор базовой архитектуры определяет ваш максимальный эксплуатационный потолок. Производители обычно выбирают между стандартными дуплексными системами и конфигурациями турелей. Стандартный многошпиндельный перемотчик фольги часто имеет базовую дуплексную конструкцию. В этих машинах используются два вала перемотки. Они требуют меньших первоначальных капитальных затрат. Однако для выгрузки готовых рулонов машина должна полностью остановиться. Они по-прежнему подходят для умеренных объемов, где допустимо время простоя.
Многошпиндельные револьверные системы предлагают принципиально иной рабочий процесс. Они включают в себя четыре или более валов, установленных на вращающейся револьверной головке. Такая конструкция позволяет осуществлять непрерывную намотку. Когда один набор валков заканчивается, турель вращается. Пустые сердечники немедленно перемещаются в положение намотки. Тем временем операторы выгружают готовые рулоны с внешней позиции. Машина никогда не перестает крутить паутину.
Вы должны сопоставить первоначальные инвестиции с долгосрочными результатами. Револьверные системы, безусловно, требуют большей физической площади. Они также требуют более высоких первоначальных инвестиций. Однако они обеспечивают гораздо более быструю окупаемость инвестиций в операции конвертации, работающие круглосуточно и без выходных. Практически исключая время простоя, револьверные головки производят значительно больше готовых рулонов за смену. Вы окупите более высокие первоначальные затраты на оборудование за счет объема и сокращения трудозатрат.
Реалии реализации: площадь, коммунальные услуги и снижение рисков
Монтаж промышленного преобразовательного оборудования требует тщательной подготовки объекта. Крупносерийное оборудование предъявляет серьезные требования к инфраструктуре предприятия. При планировании установки вы должны выходить за рамки простых квадратных метров.
След и структурная нагрузка
Для определения размеров многошпиндельного перемоточного станка необходимо проверить допустимую нагрузку на пол предприятия. Мастер-рулоны алюминиевой или медной фольги весят несколько тонн. Консольные конструкции башни концентрируют огромные динамические силы на небольших участках пола. Вы должны убедиться, что ваш бетонный фундамент может выдерживать эти статические и динамические нагрузки на конструкцию. Отсутствие усиления пола приводит к вибрации машины. Вибрация нарушает контроль натяжения и смещает ножи для продольной резки.
Требования к утилитам
Вы должны заранее спланировать агрессивные требования к коммунальным услугам. Тщательно составьте план потребностей в пневматике. Дифференциальные валы и системы экстренного торможения требуют чистого и сухого сжатого воздуха. Падение давления приводит к мгновенному нарушению натяжения полотна. Кроме того, вам необходимо обеспечить надежное электроснабжение. Многоосные сервоприводы потребляют значительную силу тока во время быстрых фаз ускорения. Убедитесь, что ваши главные электрические панели могут выдерживать эти пиковые нагрузки без сбоев.
Этапы готовности объекта
- Проверьте толщину бетонной плиты и плотность арматуры в соответствии с предполагаемой площадью основания машины.
- Проверьте мощность подачи сжатого воздуха, уделяя особое внимание устойчивому CFM и фильтрации влаги.
- Рассчитайте пиковое электрическое потребление для всех встроенных сервоприводов, нагревателей и вспомогательных систем.
- Освободите транспортные пути для вилочных погрузчиков, перемещающих массивные рулоны фольги.
- Установить специальные карантинные зоны для утилизации металлолома рядом с участком продольной резки.
Безопасность оператора и эргономика
Высокоскоростная индексация создает существенную угрозу безопасности. Вращение башни предполагает быстрое перемещение тяжелых стальных компонентов. Вы должны интегрировать передовые системы безопасности. Усовершенствованные световые завесы предотвращают вращение башни, если оператор нарушает зону. Охрана периметра с блокировкой обязательна. Кроме того, интегрируйте автоматические толкатели валков и разгрузку деревьев. Тяжелые рулоны фольги вызывают серьезные эргономические травмы, если их выгружать вручную. Механические вспомогательные устройства полностью снижают риски травм на рабочем месте.
Когда инвестировать в индивидуальный многошпиндельный перемотчик фольги
Стандартное готовое оборудование редко удовлетворяет специализированным производственным требованиям. Высокотехнологичные отрасли часто требуют уникальных характеристик обработки материалов. В таких случаях индивидуальный многошпиндельный перемотчик фольги становится необходимостью, а не роскошью.
Чистые помещения и специальные применения представляют собой наиболее распространенные индивидуальные требования. Анодная и катодная фольга батареи требует строгого контроля загрязнения. Частицы меди или цинка разрушают элементы литий-ионных аккумуляторов. Фармацевтическая блистерная фольга также требует стерильной среды. В машинах, изготовленных по индивидуальному заказу, используется конструкция из нержавеющей стали 304 или 316 для предотвращения ржавчины и отслаивания. Они также оснащены специализированными бесконтактными очистителями полотна и локализованными системами удаления частиц возле режущих лезвий.
Индивидуальная автоматизация представляет собой еще один стимул для индивидуального проектирования. Высокообъемные среды со временем перерастают ручное вмешательство. Производители по индивидуальному заказу могут интегрировать роботизированные системы обработки рулонов. Они могут спроектировать автоматические бункеры для загрузки стержней. В некоторых приложениях даже требуются механизмы автоматического сращивания для присоединения новых рулонов мастер-пленок на лету. Стандартные модели по каталогу просто не поддерживают такой уровень сложной механической интеграции.
Проблемы интеграции устаревших решений часто вынуждают разрабатывать нестандартные решения. Современные перемоточные линии редко работают изолированно. Они должны поддерживать связь с поточными предприятиями по нанесению покрытий или с расположенными выше прокатными станами. Настройка ПЛК машины позволяет беспрепятственно взаимодействовать с устаревшим программным обеспечением завода. Такая интеграция SCADA гарантирует, что весь ваш производственный цех будет обмениваться данными в режиме реального времени о скорости линий, сигнализациях натяжения и отслеживании дефектов рулонов.
Включение вашего поставщика многошпиндельных перемотчиков фольги в шорт-лист
Выбор подходящего партнера по оборудованию определяет долгосрочный успех вашей линии переработки. Не выбирайте поставщика, основываясь исключительно на характеристиках брошюры. Вам нужен поставщик многошпиндельного устройства для перемотки фольги с проверенным и весьма специфическим опытом работы в металлургической сфере.
Во-первых, оцените их чисто инженерную компетентность. Попросите наглядные примеры. Обработали ли они точную микронную толщину и сплав вашей фольги? Намоточная бумага или полиэтиленовая пленка сильно отличаются от намоточной медной фольги. Если им не хватает опыта работы с вашим конкретным материалом, вы заплатите за их обучение. Запросите рекомендации от аналогичных заводов по производству аккумуляторов или упаковочных материалов большого объема.
Во-вторых, потребуйте строгих заводских приемочных испытаний (FAT). FAT должен использовать рулоны конкретного материала. Никогда не соглашайтесь на пробный запуск материалов-заменителей. Перед отправкой поставщик должен доказать стабильность регулирования натяжения и скорость индексации. Они должны продемонстрировать, что качество кромок соответствует вашим стандартам обеспечения качества. Успешная FAT гарантирует, что машина будет работать правильно, как только она упадет на пол.
Наконец, оцените их обслуживание и поддержку на протяжении всего жизненного цикла. Машина, работающая круглосуточно, 7 дней в неделю, неизбежно требует обслуживания. Изучите их местный запас запасных частей. Оцените их возможности удаленной диагностики. Современные ПЛК должны позволять техническим специалистам устранять неполадки через защищенные VPN-соединения. Проверьте доступность и время ответа их выездных сервисных инженеров. Быстрая поддержка сводит к минимуму катастрофические простои при больших объемах работы.
Заключение
- Правильный размер сочетает в себе точные размеры с улучшенным контролем натяжения и автоматизацией с минимальным временем простоя.
- Операции с большими объемами в значительной степени зависят от минимизации времени простоя за счет турельной архитектуры, а не просто от увеличения скорости линии.
- Правильная изоляция натяжения и контроль конусности не подлежат обсуждению для тонких полотен из фольги.
- Безопасность и инфраструктура предприятия играют решающую роль в успешном развертывании оборудования.
- Лица, принимающие решения, должны провести тщательное хронологическое исследование текущих узких мест при переходе на новое оборудование, чтобы оправдать его.
- Предоставьте потенциальным поставщикам подробные данные об основных рулонах (вес, ширина, толщина) для получения наиболее точных инженерных расценок.
Часто задаваемые вопросы
Вопрос: Каков стандартный диапазон натяжения алюминиевой фольги на многошпиндельном перемоточном устройстве?
Ответ: Диапазон натяжения полностью зависит от толщины и состояния фольги. Мы измеряем это в фунтах на линейный дюйм (PLI). Тонкая отожженная фольга требует чрезвычайно низкого PLI (часто менее 0,5 PLI), чтобы предотвратить растяжение. Более толстая закаленная фольга допускает более высокий PLI. Сервосистемы с замкнутым контуром и чувствительные датчики нагрузки являются обязательными для поддержания этих точных профилей натяжения без колебаний.
Вопрос: Насколько сокращается время простоя перемоточного устройства револьверного типа по сравнению со стандартным дуплексным станком?
Ответ: Револьверная система экономит огромное количество времени за смену. Стандартным дуплексным машинам обычно требуется от 3 до 5 минут остановки для выгрузки и перезагрузки сердечников. Револьверные перемотчики сокращают это окно простоя до всего лишь 0–30 секунд для индексного вращения. Этот сдвиг обеспечивает практически непрерывную работу полотна, резко увеличивая ежедневную производительность.
Вопрос: Могут ли валы с дифференциальным трением работать с фольгой разной толщины поперек полотна?
А: Да. Дифференциальные фрикционные валы специально компенсируют калибровочные полосы (неравномерную толщину) поперек мастер-вала. В них используются внутренние пневматические камеры, прижимающиеся к независимым контактным кольцам. Если один прорезной валок нарастает быстрее из-за более толстого материала, его кольцо слегка проскальзывает относительно главного вала. Это обеспечивает равномерную плотность рулонов повсюду.
Вопрос: Какие функции безопасности являются обязательными для автоматизированных многошпиндельных станков с индексацией?
Ответ: Соблюдение требований безопасности имеет решающее значение для автоматических турелей. Машины должны соответствовать стандартам OSHA и CE. Обязательные функции включают усовершенствованные лазерные сканеры и световые завесы безопасности, которые в случае нарушения останавливают индексацию. Требуется физическая охрана периметра вокруг зоны вращения. Автоматизированные толкатели рулонов также необходимы для защиты операторов от защемлений и травм при подъеме.


