Баланс между первоначальными капитальными затратами и жесткими сроками выхода на рынок остается основным вопросом в закупках производства B2B. Покупка промышленного оборудования никогда не бывает простой транзакционной покупкой. Неправильный расчет сроков поставки или минимального количества сырья может привести к остановке ваших производственных линий на несколько месяцев. Хуже того, это может заблокировать критически важный денежный поток, когда он вам больше всего нужен.
Успешный запуск линии упаковки из фольги требует строгой оценки сроков поставщика. Вы должны понимать глубокие различия между ограничениями стандартного и специального оборудования. Кроме того, вам необходимо создать реалистичные буферные периоды как для заводских испытаний, так и для глобальной логистики.
Из этой статьи вы узнаете, как точно прогнозировать сроки выполнения ваших производственных проектов. Мы исследуем, как минимальные объемы заказа влияют на вашу стратегию масштабирования машин, форм и материалов. Вы также познакомитесь с действенными механизмами проверки поставщиков и предотвращения дорогостоящих задержек еще до отправки вашего оборудования.
Ключевые выводы
- Сроки выполнения зависят от сложности: для стандартных однокамерных установок обычно требуется 30–45 дней, тогда как для многокамерных или полностью адаптированных линий время выполнения может увеличиться до 60–90+ дней.
- Минимальный заказ применяется к трем уровням: планирование закупок должно учитывать саму машину (обычно 1 комплект), инструменты/формы (зависит от количества ячеек) и рулоны необработанной алюминиевой фольги (часто минимум 1–3 тонны).
- Прозрачность поставщика не подлежит обсуждению: надежный поставщик предоставит диаграмму Ганта с подробным описанием производства, заводских приемочных испытаний (FAT) и доставки, а не просто укажет расплывчатую «дату поставки».
- Воздействие скрытых задержек на окупаемость инвестиций: перегруженность портов, таможенная очистка и местные сертификаты соответствия (CE/FDA) добавляют в среднем 3–5 недель к сроку эксплуатации.
Оценка того, как характеристики машины для изготовления контейнеров из алюминиевой фольги определяют сроки выполнения заказов
Технические характеристики необходимого вам оборудования напрямую влияют на то, как долго вы будете ждать доставки. Покупатели часто предполагают, что все прессы требуют одинакового времени сборки, но технические реалии диктуют иное. Вы должны согласовать свои производственные цели с реалистичными производственными циклами.
Стандартные и пользовательские конфигурации
Стандартные однопрессовые машины следуют очень предсказуемому производственному циклу. Строители часто имеют на складе стандартные рамы прессов с C-образной рамой, а это означает, что им нужно только собрать пневматические системы и электрические панели. Эти стандартные конфигурации обычно доставляются в течение 30–45 дней.
Тщательно адаптированные высокотоннажные многокамерные линии с H-образной рамой рассказывают другую историю. Для этого требуется индивидуальное литье, специальная обработка рамы для снятия напряжения и сложная интеграция серводвигателя. Изготовление по индивидуальному заказу значительно продлевает производственный цикл, зачастую время выполнения заказа превышает 90 дней.
Сравнительная таблица: сроки стандартного и нестандартного оборудования
| Тип оборудования | Типичный срок | выполнения проекта Сложность конструкции | Основной вариант использования |
| Стандартный однокамерный | 30-45 дней | Низкий (Предварительно спроектированные рамы) | Базовые контейнеры для еды на вынос, тестирование рынка |
| Стандартный многоместный | 45-60 дней | Средний (стандартизованная логика ПЛК) | Стандартные прямоугольные кастрюли большого объема |
| Высокотоннажная линия по индивидуальному заказу | 60–90+ дней | Высокий (индивидуальное литье, индивидуальный ПЛК) | Сложные многокамерные или толстостенные лотки |
Дополнения к автоматизации
Добавление автоматизации кардинально меняет сферу разработки. Интеграция автоматической установки с устройством подачи алюминия в укладчик усложняет этапы сборки и тестирования. Инженеры должны синхронизировать время выталкивания пресса с ритмом сбора укладчика.
Хотя эта интеграция потенциально увеличивает общее время выполнения заказа на одну-две недели, она служит важной цели. Правильная синхронизация на этапе сборки значительно снижает долгосрочные затраты на рабочую силу и предотвращает локальное заклинивание, когда машина попадает в цех вашего завода.
Проектирование оснастки и пресс-форм
Производство пресс-форм часто является настоящим узким местом в сроках поставки оборудования. Процесс обработки на станке с ЧПУ форм из высококачественной стали (например, Cr12MoV) требует прецизионного фрезерования, электроэрозионной резки и тщательной полировки.
В стандартных прямоугольных контейнерах на вынос используются готовые шаблоны САПР, что ускоряет процесс. И наоборот, специализированные проекты требуют более длительных этапов утверждения проекта и создания прототипа. Если вам нужны многосекционные авиационные лотки с индивидуальным тиснением, ожидайте, что только этап проектирования пресс-формы займет две-три недели, прежде чем даже начнется резка.
Протокол FAT
Никогда не принимайте предложение о сроках выполнения заказа, которое игнорирует тестирование. Указанное время выполнения должно включать от трех до пяти дней заводских приемочных испытаний (FAT).
Передовая практика: всегда требуйте, чтобы при FAT использовались указанные вами калибр фольги и сплав. Работа машины на обычной фольге толщиной 40 микрон, когда вы планируете использовать сверхпрочную фольгу толщиной 70 микрон, скроет критические натяжения и дефекты резки. Настаивая на строгом соблюдении FAT, вы гарантируете отсутствие дефектов перед отправкой, что сэкономит вам недели на устранение неполадок на месте.
Навигация по требованиям MOQ в производственной экосистеме
Закупка промышленного оборудования включает в себя несколько взаимосвязанных цепочек поставок. Вы не просто покупаете машину; вы создаете локализованную производственную экосистему. Понимание минимального объема заказа (MOQ) на каждом уровне предотвращает внезапные узкие места в движении денежных средств.
Экосистема машин и автоматизации
Минимальный заказ для машины для изготовления первичных контейнеров из алюминиевой фольги по сути составляет одну единицу. Однако вы должны тщательно ориентироваться в минимумах, применимых к более широкой экосистеме автоматизации.
Поставщики часто устанавливают минимальные требования к комплектам основных запасных частей, автоматизированным системам капельной смазки и вторичным штабелерам. Например, вам может понадобиться только один пресс, но производитель может потребовать как минимум приобрести два комплекта оснастки, если вам нужен уровень обслуживания со скидкой. Всегда уточняйте в договоре, что представляет собой «единая комплектация».
Минимум инструментов
Поставщики управляют индивидуальными заказами на пресс-формы в зависимости от количества гнезд и сложности. Вам предстоит принять стратегическое решение: заказать одну сложную форму с большим количеством полостей вместо нескольких стандартизированных форм с меньшим количеством полостей.
Одна форма с четырьмя полостями требует более высоких первоначальных затрат, но оптимизирует стоимость единицы продукции. Некоторые производители инструментов устанавливают минимальный размер заказа для изготовленных на заказ основ пресс-форм. Если вам нужна быстрая переналадка, возможно, вам придется заказать как минимум два комплекта пресс-форм, чтобы один мог проходить техническое обслуживание, пока другой работает.
Сырье (рулон фольги) Реалии
Новых производителей преследует распространенная ошибка: поставщики оборудования почти никогда не являются прямыми поставщиками фольги. Вы должны согласовать прибытие вашего оборудования с доставкой рулонов необработанного алюминия.
Заводы по производству фольги устанавливают строгие минимальный объем заказа, обычно от одной до пяти тонн. Это сильно зависит от конкретного сплава (например, 8011 или 3003) и микронной толщины. Если вам не удастся согласовать эти отдельные MOQ, ваша новая машина может простаивать месяц в ожидании специального сырья для прохождения таможни.
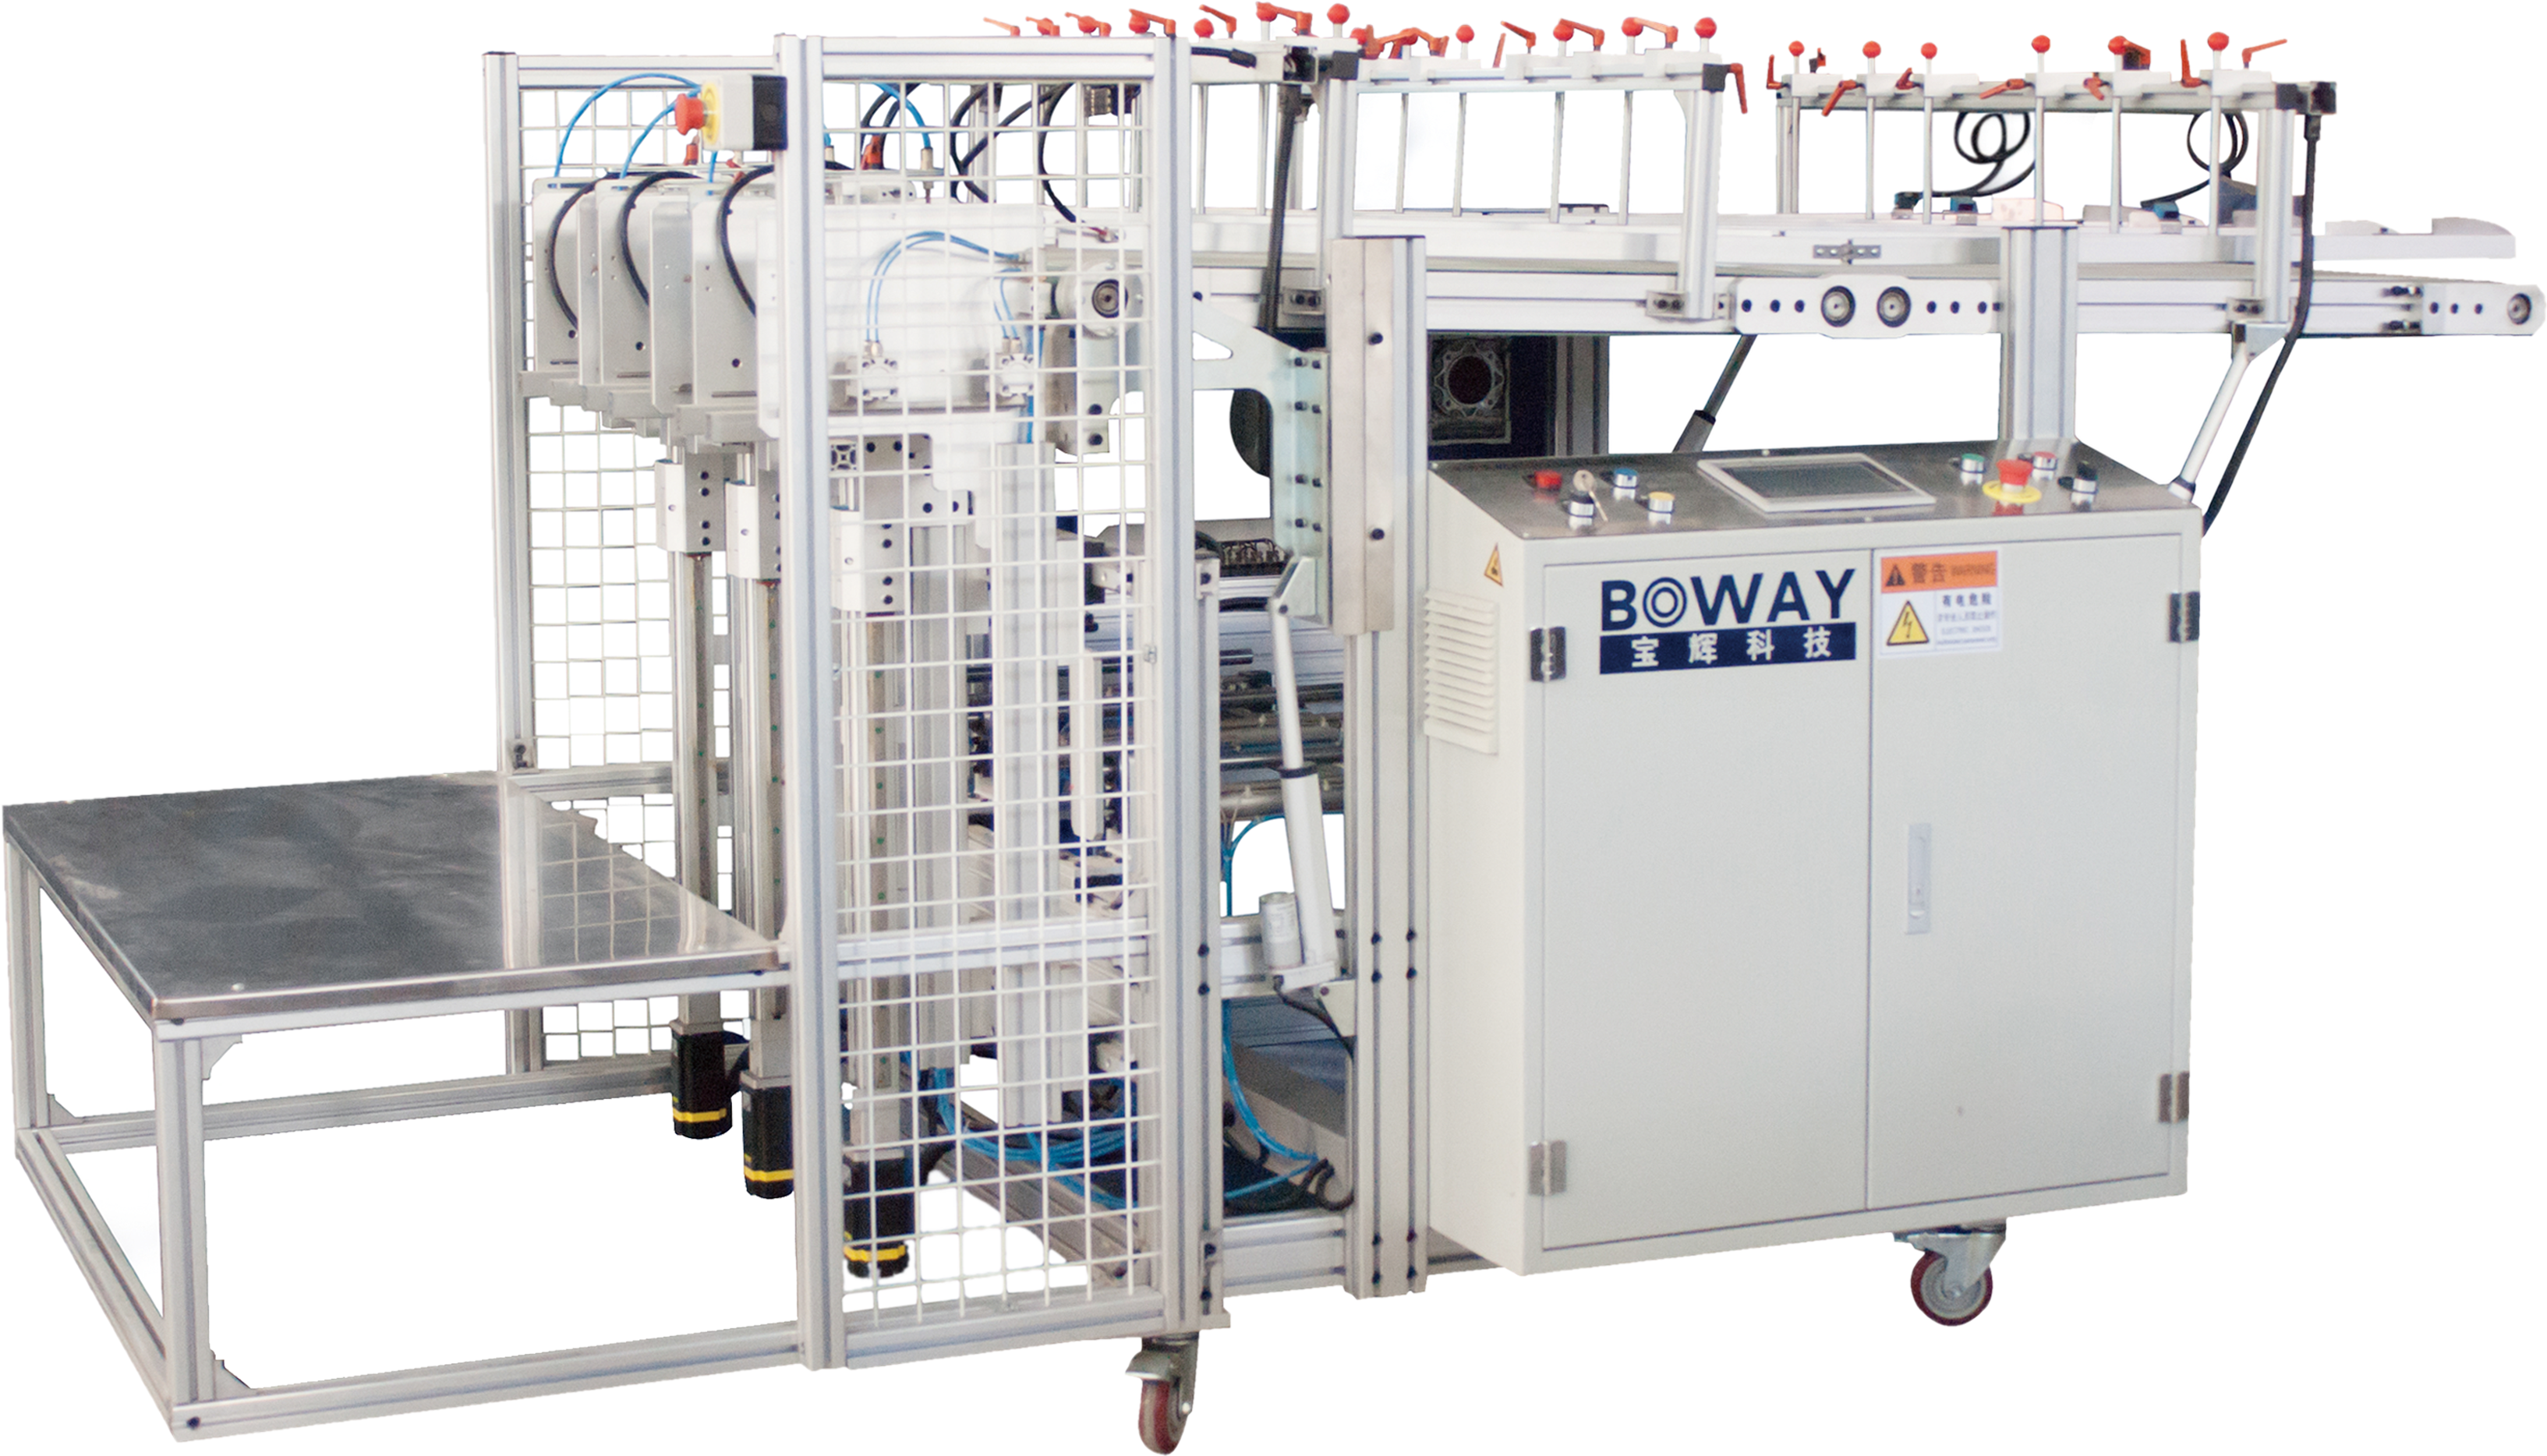
Составление графика реализации проекта по изготовлению пищевых контейнеров из алюминиевой фольги
Успешный запуск зависит от структурированного поэтапного графика. Планирование этих этапов предотвращает нереалистичные ожидания и обеспечивает подотчетность всех заинтересованных сторон во время настройки вашего предприятия по производству пищевых контейнеров из алюминиевой фольги..
- Этап 1: Техническое определение (недели 1–2). В течение этих первых недель вы полностью сосредотачиваетесь на инженерном консенсусе. Вы доработаете чертежи САПР для реальных контейнеров и проверите требования к тоннажу пресса на основе количества полостей пресс-формы. Этот этап завершается, когда обе стороны подписывают точные спецификации машины для изготовления контейнеров из алюминиевой фольги . Не торопитесь с подписанием; изменения после утверждения сбрасывают временную шкалу.
- Этап 2: Производство и сборка (недели 3–8). Это основной этап сборки. Поставщик отливает каркас, обрабатывает формы и подключает панели ПЛК. Мы настоятельно рекомендуем запрашивать у поставщика обновления видео или фотографий раз в две недели. Такой упреждающий подход проверяет фактический прогресс в выполнении контракта и предотвращает сюрпризы в конце месяца.
- Этап 3. Тестирование и устранение неисправностей (неделя 9). Машина переходит на этап FAT. Инженеры моделируют реальное непрерывное производство. Вам следует сосредоточиться исключительно на проценте брака, точности штабелирования и общей вибрации машины под нагрузкой. Любые проблемы с контролем натяжения должны решаться здесь, а не после того, как машина покинет завод.
- Этап 4: Логистика и установка (недели 10–16). Физическое производство — это только половина дела. На этом этапе учитываются планирование морских перевозок, непредсказуемые задержки в портах и внутренние грузовые перевозки. Как только оборудование прибудет на ваш объект, вы должны учесть время, необходимое для заводских электрических и пневматических подключений, прежде чем начнется ввод в эксплуатацию.
Схема принятия решения: проверка поставщика оборудования для производства контейнеров из алюминиевой фольги
Выбор правильного партнера определяет успех вашего графика. Многие покупатели гонятся за самой быстрой доставкой, но страдают от месяцев простоя после продажи из-за плохого проектирования. Проверка требует структурного подхода.
Емкость против обещаний
Вы должны научиться распознавать тревожные сигналы на ранних стадиях переговорного процесса. Если поставщик обещает нереально короткие сроки выполнения заказа (например, менее 20 дней для индивидуальной автоматизированной линии), он, скорее всего, передает сборку на аутсорсинг или пропускает критические этапы стресс-тестирования.
Законные производители контролируют время очереди. Они честно скажут вам, заполнен ли их сборочный цех. Всегда просите подробную диаграмму Ганта. Если они не могут разбить 60-дневное окно на конкретные инженерные задачи, они занимаются догадками.
Договорная защита
Рукопожатия не предотвращают задержек; правовые рамки делают это. Мы рекомендуем включить в договор купли-продажи пункты о штрафах за несвоевременную доставку.
Стандартное положение может вычитать 0,5% от окончательного платежа за каждую неделю задержки поставки после согласованной даты FAT. Это обеспечивает строгую подотчетность поставщиков. Это заставляет их отдавать предпочтение вашей сборке перед клиентами, которые не согласовали защитные условия.
Инфраструктура послепродажного обслуживания
Оборудование требует постоянной поддержки. Вы должны оценить, обеспечивает ли поставщик оборудования для изготовления контейнеров из алюминиевой фольги надежную инфраструктуру после установки.
Предлагают ли они удаленную диагностику через подключенные к Интернету ПЛК? Могут ли они предоставить видеоруководства на английском языке по текущему техническому обслуживанию? Пришлют ли инженеров для пусконаладочных работ на месте? Если у поставщика нет такой инфраструктуры, простое смещение датчика может привести к трехнедельной остановке производства.
Согласование соответствия
Сотрудники таможни будут конфисковывать технику, у которой нет надлежащей документации. Убедитесь, что выбранный вами поставщик может предоставить поддающиеся проверке сертификаты, соответствующие вашей местной юрисдикции.
Вам необходимы знаки CE для Европы, списки UL для электрических панелей в Северной Америке или специальные сертификаты ISO. Неспособность согласовать эти требования перед отправкой приводит к серьезным расходам на хранение на терминале и катастрофическим задержкам запуска.
Реалии реализации и стратегии снижения рисков
Даже при идеальном исполнении поставщиком внутренних операционных сбоев могут сорвать ваш запуск. Подготовка вашего предприятия и вашей команды требует такого же тщательного планирования, как и проверка оборудования.
Узкие места при подготовке площадки
Мы настоятельно предостерегаем от ожидания прибытия машины, прежде чем модернизировать инфраструктуру вашего завода. Промышленные прессы требуют особых условий окружающей среды.
Распространенная ошибка: не проверить фундамент. Для крупнотоннажных прессов требуется усиленный пол для поглощения постоянной вибрации. Кроме того, вы должны предварительно установить правильные трехфазные блоки питания и воздушные компрессоры высокой производительности. Задержка с подготовкой площадки означает, что ваша машина будет стоять в ящике неделями, пока вы ждете местных подрядчиков.
Кривые обучения операторов
Автоматизация не устраняет необходимость в квалифицированных операторах. Вы должны учитывать период неэффективности в течение двух-трех недель после установки.
За это время операторы изучают тактильные нюансы работы оборудования. Им нужно время, чтобы освоить контроль натяжения фольги, точное выравнивание формы и правильные протоколы безопасного устранения застреваний в автоматическом укладчике. Не планируйте агрессивные контракты на выполнение заказов на этом начальном этапе обучения.
Буферы цепочки поставок
Глобальные цепочки поставок остаются нестабильными. Мы советуем хранить локальный буфер критически важных изнашиваемых деталей сразу после установки.
Заказывайте дополнительные режущие лезвия, нагревательные элементы и пневматические цилиндры вместе с основной покупкой машины. Полагаясь на трансграничную доставку запасной детали стоимостью 50 долларов США, вы можете потерять тысячи долларов за потерянное производственное время. Создайте свой локализованный буфер, чтобы выдерживать стандартные интервалы обслуживания.
Заключение
Успешные закупки в упаковочной отрасли зависят от продуманного предвидения. Как мы выяснили, планирование инвестиций в оборудование – это не поиск минимального времени выполнения заказа. Вместо этого речь идет об обеспечении наиболее точных, прозрачных и структурно обоснованных временных рамок.
Понимание взаимосвязи между характеристиками станков, сложностью оснастки и минимальным объемом заказа сырья защитит ваш денежный поток. Соблюдая строгие протоколы FAT и штрафные санкции по контрактам, вы привлекаете поставщиков к ответственности. Заблаговременное обновление инфраструктуры вашего объекта гарантирует, что вы сразу же приступите к делу, как только ящики прибудут.
Для ваших следующих шагов мы рекомендуем вам точно определить размеры контейнера и ориентироваться на ежедневную производственную мощность. Как только эти показатели будут зафиксированы, запросите комплексный временной аудит и подробное ценовое предложение от производителей, включенных в короткий список.
Часто задаваемые вопросы
Вопрос: Каково среднее время выполнения заказа на полностью автоматизированную линию по производству контейнеров из алюминиевой фольги?
О: Среднее время выполнения только производственного процесса составляет от 45 до 75 дней. Это во многом зависит от сложности индивидуальной формы и интеграции автоматизации. Кроме того, вам необходимо учесть 20–40 дней на морскую перевозку и таможенное оформление, прежде чем оборудование достигнет вашего объекта.
Вопрос: Нужно ли мне покупать необработанную алюминиевую фольгу у поставщика оборудования, чтобы выполнить минимальный заказ?
Ответ: Нет. Хотя некоторые поставщики оборудования предлагают для тестирования небольшие стартовые рулоны, покупатели обычно приобретают рулоны большого размера непосредственно на специализированных заводах по производству фольги. Эта стратегия обеспечивает лучшие долгосрочные цены и стабильность материалов, хотя вы должны быть готовы к тому, что заводы будут устанавливать свои собственные минимальный объем заказа от 1 до 5 тонн.
Вопрос: Можно ли сократить время выполнения заказа, если я выберу стандартные формы для контейнеров?
А: Да. Использование готовых стандартных форм, подобных тем, которые используются для обычных прямоугольных кастрюль на вынос емкостью 700 мл, позволяет полностью обойти первоначальный проект САПР и этапы индивидуальной обработки с ЧПУ. Такая стандартизация обычно экономит вам от 1 до 2 недель от общего графика производства.
Вопрос: Как добавление автоматического укладчика повлияет на сроки установки?
Ответ: Для правильной работы автоматических укладчиков требуется точная калибровка системы выброса пресса. Ожидается, что к графику ввода в эксплуатацию на объекте добавится от 2 до 4 дней. Это выделенное время обеспечивает плавную синхронизацию, предотвращая застревание на высокой скорости во время непрерывного производства.


