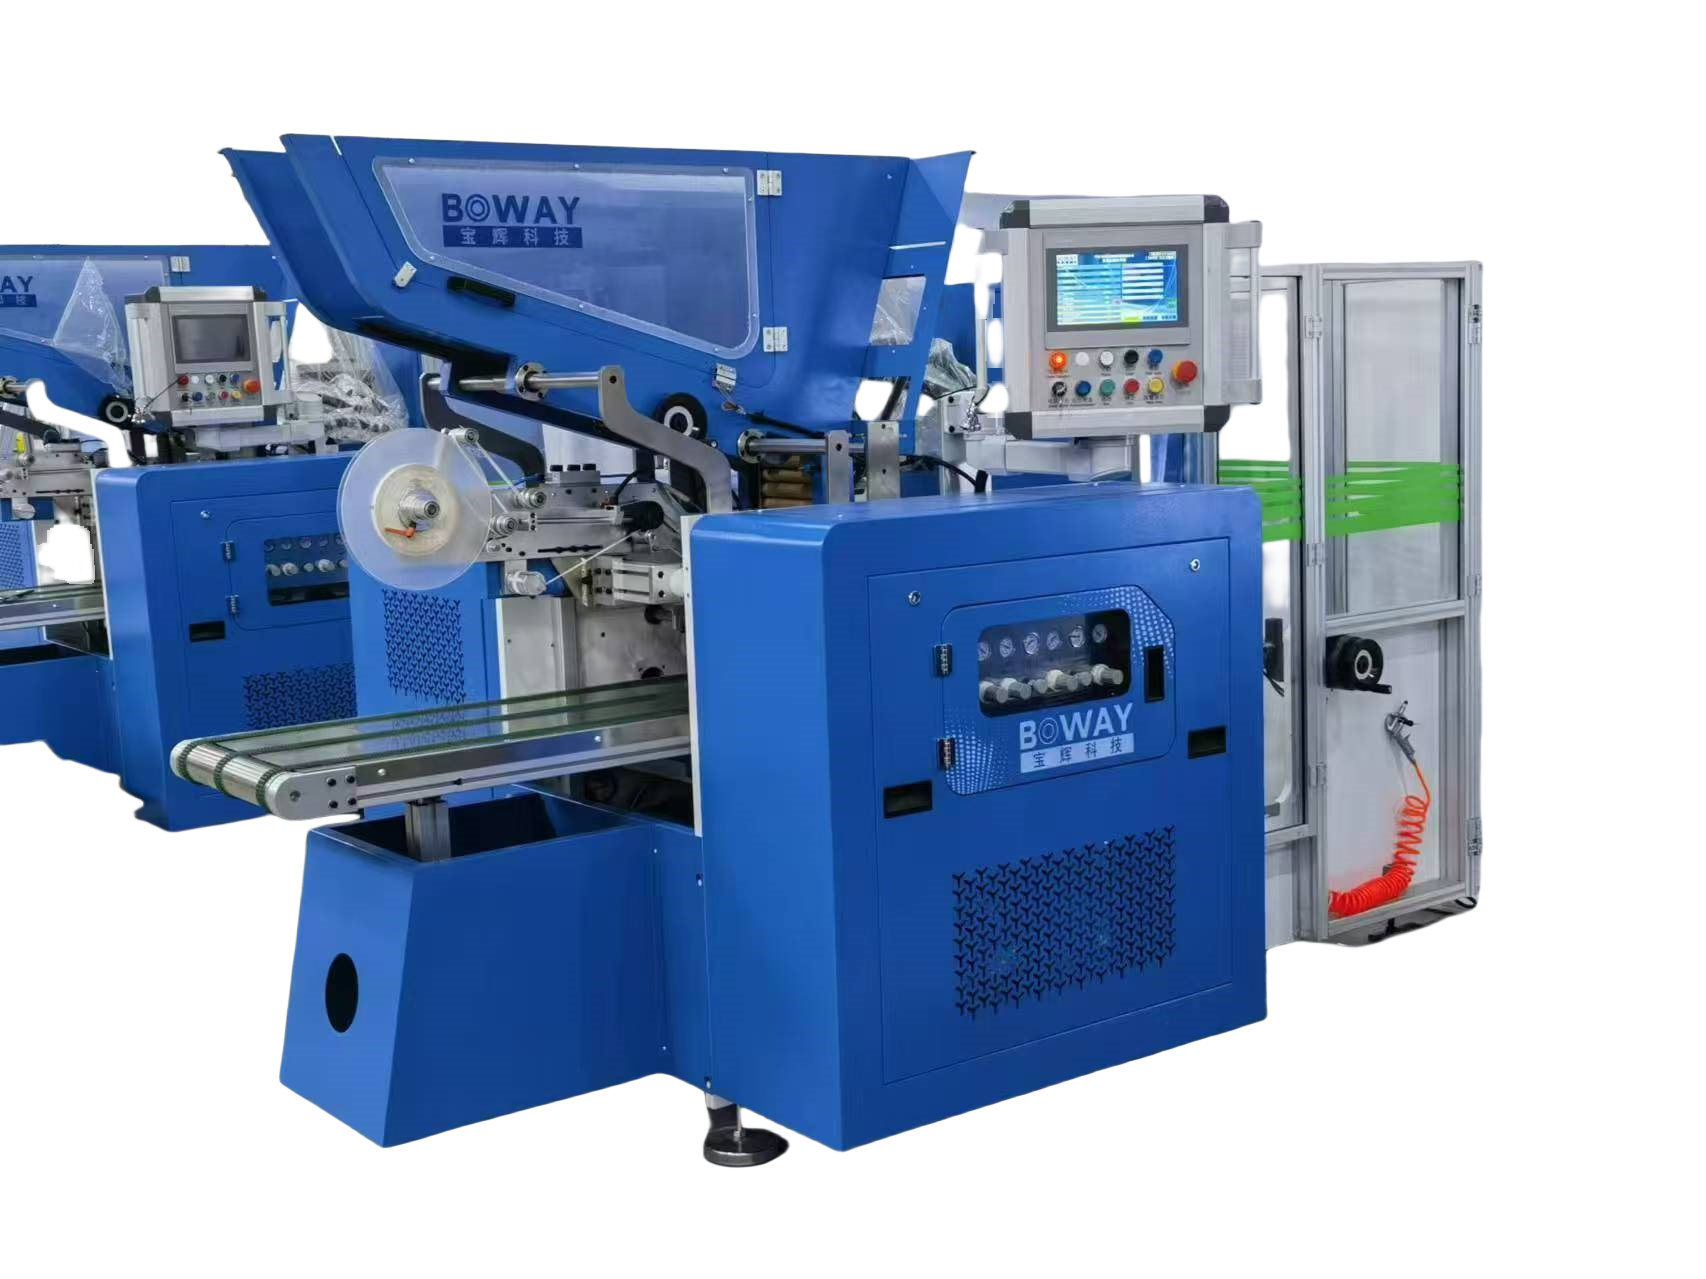
Приобретение упаковочного оборудования, основанное исключительно на скорости выпуска, является дорогостоящей ошибкой для любого производителя. Покупатели часто упускают из виду, что свойства сырья определяют сложную конструкцию оборудования. Операционная реальность ясна и неизбежна. Марка сплава, толщина и состояние вашей фольги строго определяют механические требования к прессу, системам подачи и инструментам.
Несоответствие между техническими характеристиками фольги и возможностями пресса создает серьезные узкие места в производстве. Это приводит к преждевременному износу пресс-формы, высокому проценту брака и частым разрывам полотна на производственной линии. Когда вы игнорируете физику материалов, вы жертвуете производительностью и увеличиваете дорогостоящие простои. Каждый механический ход во многом зависит от взаимодействия материалов.
В этой статье представлена схема технической оценки для покупателей современного оборудования. Вы узнаете, как эффективно согласовывать стратегии использования сырья с возможностями оборудования. Мы проведем вас через оценку предела текучести, типов сплавов и переменных толщины, прежде чем вы подпишетесь на какие-либо капитальные затраты.
Ключевые выводы
Состав сплава (например, 8011 по сравнению с 3003) напрямую влияет на требуемый тоннаж пресса и металлургию формы.
Изменения толщины фольги требуют тщательно откалиброванных систем контроля натяжения в устройствах подачи и перемотки.
Предварительно смазанные или покрытые материалы требуют специальной адаптации машины для предотвращения точечных дефектов во время глубокой вытяжки.
Соответствие предела текучести возможностям машины
Физика глубокой вытяжки определяет каждую успешную операцию штамповки. Прочность на разрыв и процент удлинения являются критическими показателями. Они определяют минимально необходимую производительность пневматического пресса. Прочность на растяжение определяет, сколько грубой силы вам понадобится, чтобы деформировать материал. Удлинение определяет, насколько металл может растянуться, прежде чем произойдет разрыв. Вы должны тщательно проанализировать эти свойства. Они определяют ваши базовые потребности в оборудовании.
Расчеты тоннажа требуют точной инженерной согласованности. Покупатели сталкиваются с выбором между стандартными прессами (от 45 до 63 тонн) и прессами высокой производительности (80 тонн и выше). Это решение полностью зависит от предполагаемой жесткости сырья. Чрезмерная спецификация вашей машины приводит к потере ценного капитала. Недостаточное значение приводит к серьезному перенапряжению двигателя и остановке хода во время непрерывной работы. Вы должны согласовать усилие прессования с профилем вашего конкретного сплава.
Сравнительная таблица тоннажа прессов
Мощность пресса
Идеальная жесткость материала
Общие приложения
Операционное воздействие
Стандартный (45–63 Т)
Низкий и средний предел текучести
Стандартные бытовые контейнеры, мягкие сплавы
Высокая скорость, низкое энергопотребление
Высокая емкость (80T+)
Высокий предел текучести
Сверхпрочные кастрюли, подносы для авиационного кейтеринга.
Требования к системе подачи также сильно зависят от жесткости материала. Вы должны подобрать кормушки с сервоприводом к физическим требованиям фольги. Высокопроизводительные материалы устойчивы к разматыванию и подаче. Для поддержания выравнивания им требуются более прочные зажимные механизмы. Если ваши зажимы слишком слабы, произойдет микропроскальзывание. Это проскальзывание ухудшает точность индексации. В конечном итоге это приводит к серьезным ударам со смещением от центра и бракованию продукции. Тщательно просмотрите технические характеристики машины для изготовления контейнеров из алюминиевой фольги , чтобы обеспечить достаточную надежность подачи для вашего материала.
Рекомендация: всегда проверяйте пределы удлинения вашего материала в лаборатории, прежде чем окончательно определить тоннаж пресса.
Распространенная ошибка: покупка пресса 80T для мягкой фольги 8011 излишне ограничивает скорость цикла.
Сплав 8011 по сравнению с 3003: влияние на долговечность оснастки и пресс-формы
Оценка сплава 8011 показывает, почему он остается базовым стандартом для упаковки. Это более мягкий, легко поддающийся формованию сплав. Производители предпочитают его для стандартных контейнеров для общественного питания. Поскольку он мягче, он позволяет использовать стандартные формы из легированной стали. Вы можете легко добиться сокращения времени цикла. Более мягкий металл обеспечивает значительно меньший износ инструмента за миллионы ходов. Интервалы технического обслуживания остаются предсказуемыми и управляемыми.
Оценка сплава 3003 сопряжена с совершенно другими механическими проблемами. Этот сплав предназначен для применения в тяжелых условиях, таких как жаровни и авиационные контейнеры. Он отличается повышенным содержанием марганца. Это делает его структурно более твердым и гораздо более абразивным. В процессе глубокой вытяжки резко возрастает рабочее трение. Эта абразивная природа вызывает ускоренный износ режущих колец и пуансонов. Стандартные формы преждевременно выходят из строя.
Вам нужна четкая система принятия решений для пресс-форм при переключении между этими сплавами. Модернизация металлургической оснастки предотвращает непредвиденные простои. Следуйте этим рекомендациям, чтобы определить свои требования к инструментам:
Анализ объема производства. Большие объемы производства абразивных сплавов требуют немедленной модернизации пресс-форм.
Выберите правильную сталь: перейдите на высококачественную инструментальную сталь (например, Cr12MoV) при использовании сплава 3003.
Примените обработку поверхности: используйте специальные покрытия из титана или нитрида, чтобы уменьшить трение на штампах.
Контролируйте зазоры: регулируйте зазоры пуансона и матрицы строго в зависимости от состояния конкретного сплава.
Динамика толщины фольги и интеграция перемотки
Параметры контроля натяжения сильно колеблются в зависимости от толщины фольги. Работа с ультратонкой фольгой (менее 40 микрон) чрезвычайно деликатна. Материал легко ломается при стандартном натяжении. Для тонкой фольги требуются высокочувствительные танцоры для поддержания стабильного полотна. И наоборот, работа с толстой фольгой (до 90 микрон) сопряжена с другими препятствиями. Толстая фольга не сгибается и не разворачивается. Им требуются надежные разматыватели и мощные серводвигатели, чтобы плавно тянуть грузы большой толщины.
Интеграция перемотки требует точной синхронизации всей производственной линии. Сбор металлолома должен работать безупречно, чтобы не допустить возникновения узких мест. Вы должны откалибровать свою систему утилизации с учетом удельного сопротивления материала на разрыв. Установка высококачественной машины для перемотки алюминиевой фольги решает многие из этих проблем с натяжением. Плохая синхронизация между печатной машиной и перемоточным устройством приводит к немедленному застреванию. Разрыв паутины отходов мгновенно останавливает производство.
Снижение уровня брака во многом зависит от единообразия толщины материала. Изменения толщины приводят к смещению фольги вбок. Постоянная толщина обеспечивает идеальное центрирование полотна. Эта стабильность значительно снижает отходы при обрезке кромок. Точно контролируя натяжение, вы максимизируете соотношение выхода на один рулон. Каждый сэкономленный миллиметр материала повышает эффективность вашей работы.
Смазки и покрытия в производстве
Управление трением является важнейшим компонентом успешного производства контейнеров. Обработка голого алюминия приводит к интенсивному трению металла о металл. Это трение приводит непосредственно к истиранию и разрывам во время процесса глубокой вытяжки. Вы должны внедрить надежные системы смазки. Автоматические капельные или распылительные лубрикаторы равномерно наносят микроскопическую масляную пленку. Эта пленка позволяет фольге плавно скользить в полость формы, не застревая.
Работа с фольгой с предварительно нанесенным покрытием или без складок требует специальной адаптации машины. Стандартные прессы не могут эффективно обрабатывать эти материалы премиум-класса. Пленка с полимерным покрытием или лакированная пленка по-разному ведут себя под давлением. Вам могут понадобиться подогретые формы, чтобы предотвратить растрескивание покрытия. Вы также должны реализовать измененные параметры зазора. Эти точные адаптации являются обязательными для производства высококачественных пищевых контейнеров из алюминиевой фольги . Неспособность адаптироваться разрушает премиальную отделку.
Предотвращение дефектов напрямую коррелирует с консистенцией смазки материала. Недостаточная смазка приводит к локальному затягиванию внутри матрицы. Это перетаскивание растягивает фольгу до точки разрыва. Это непосредственно приводит к точечным дефектам и микротрещинам в углах контейнера. Поддерживая идеальный порог смазки, вы устраняете эти структурные неисправности. Ваши контейнеры для мусора остаются пустыми, а контроль качества проходит гладко.
Включение поставщика в шорт-лист по универсальности материалов
Оценка инженерной компетентности является наиболее важным этапом в закупках. Многие продавцы просто продают стандартные готовые прессы. Вы должны оценить, действительно ли потенциальный поставщик оборудования для изготовления контейнеров из алюминиевой фольги понимает металлургические ограничения. Спросите их, как прочность на разрыв влияет на выбор двигателя. Спросите об алгоритмах натяжения для разных манометров. Компетентная команда инженеров адаптирует оборудование к вашим конкретным свойствам материала.
Протоколы заводских приемочных испытаний (FAT) должны быть строгими и реалистичными. Никогда не соглашайтесь на пробный запуск с использованием оптимизированных демонстрационных катушек поставщика. Демонстрационные катушки выбраны специально потому, что они отлично работают. Вы должны настаивать на использовании собственных рулонов материала во время FAT. Посмотрите, как машина обрабатывает именно ваш сплав, толщину и закал. Это раскрывает истинные возможности оборудования.
Возможность модульной модернизации защищает ваши первоначальные инвестиции. Ваша цепочка поставок сырья, скорее всего, изменится в будущем. Вы можете переключиться с 8011 на 3003 в зависимости от доступности на рынке. Ищите машины, которые позволяют легко заменять основные компоненты. Вы сможете легко модернизировать контроллеры натяжения, смазочные устройства и пресс-формы. Такая гибкость гарантирует беспрепятственную адаптацию вашей производственной линии к будущим требованиям рынка.
Заключение
Стратегическое соответствие между вашим сырьем и вашим оборудованием абсолютно необходимо. Машина для изготовления контейнеров из алюминиевой фольги эффективна настолько, насколько эффективна ее совместимость с исходным сырьем. Если вы игнорируете физику материалов, вы рискуете получить механические поломки и высокий уровень брака. Соответствие предела текучести, типов сплавов и профилей толщины обеспечивает бесперебойное и непрерывное производство.
Ваши следующие шаги требуют тщательного планирования и последовательности. Тщательно продумайте свою стратегию поиска материалов. Точно поймите, какие сплавы и толщины вы будете обрабатывать. Сначала определите свой полный портфель продуктов. Только после того, как вы определите эти параметры материала, вам следует окончательно определить характеристики машины и необходимую мощность пресса. Такой последовательный подход гарантирует высокопроизводительную производственную организацию.
Часто задаваемые вопросы
Вопрос: Может ли одна и та же машина работать с алюминиевыми сплавами 8011 и 3003?
О: Да, при условии, что тоннаж пресса достаточен для пресса 3003 и зазоры пресс-формы отрегулированы соответствующим образом.
Вопрос: Как толщина фольги влияет на скорость производства?
Ответ: Для более тонкой фольги часто требуется немного снизить скорость или усовершенствовать сервоприводы управления натяжением, чтобы предотвратить разрывы полотна.
Вопрос: Почему в моих контейнерах возникают точечные дефекты?
Ответ: Обычно это сочетание недостаточной способности материала к удлинению, неадекватных систем смазки на машине или изношенных полостей пресс-формы.