Приобретение крупных рулонов алюминиевой фольги выходит далеко за рамки покупки основных товаров. Это важнейшее инженерное решение, определяющее эффективность производства, процент брака и качество конечной продукции. Многие переработчики испытывают серьезные перебои в циклах закупок. Оценка свойств необработанной фольги без одновременной оценки оборудования для переработки приводит к серьезным узким местам в работе. Операторы часто сталкиваются с внезапными разрывами полотна, сильным телескопированием рулонов или раздавливанием стержней в заводских цехах. Эти ежедневные сбои уничтожают прибыль и резко снижают производительность.
Наше подробное руководство представляет собой конкретную схему принятия решений, предназначенную для B2B-покупателей и инженеров-технологов. Мы поможем вам согласовать технические характеристики ваших рулонов алюминиевой фольги в точном соответствии с вашими эксплуатационными возможностями. Вы узнаете, как конкретные свойства материала, пределы размеров и допуски на растяжение влияют на ваш успех. Управляйте этими переменными, чтобы максимизировать производительность и исключить дорогостоящие отходы материалов на ваших производственных линиях.
Ключевые выводы
- Свойства материалов определяют потребности в оборудовании: марка сплава, закалка и допуски по толщине напрямую влияют на требуемые возможности контроля натяжения вашей производственной линии.
- Точность размеров предотвращает простои: строгое соответствие между внешним диаметром (OD), внутренним диаметром (ID) рулона большого размера и пределами размотки машины не подлежит обсуждению для обеспечения стабильной производительности.
- Выравнивание оборудования является определяющим фактором рентабельности инвестиций: для поиска идеального сырья требуется высокопроизводительная машина для перемотки рулонов алюминиевой фольги, позволяющая прибыльно перерабатывать его без чрезмерного брака.
- Проверка поставщика требует физического доказательства: оценка поставщика оборудования для перемотки рулонов алюминиевой фольги должна включать заводские приемочные испытания (FAT) с использованием конкретного сорта поставляемой вами фольги.
Влияние на бизнес: почему характеристики фольги влияют на прибыльность перемотки
Незначительные отклонения в толщине или прочности на разрыв разрушают непрерывный производственный цикл. Когда рулон фольги не имеет одинаковой толщины, по всему полотну возникает неравномерное натяжение. Это локальное напряжение вызывает внезапные разрывы паутины. Это приводит к неприятным морщинам и дорогостоящим простоям машины. Операторы должны остановить линию, повторно заправить фольгу и выбросить поврежденные участки. Эти микроостановки накапливаются, серьезно подрывая ваши ежедневные цели.
Доходность в конечном итоге определяет вашу истинную прибыльность. Более дешевый рулон большого размера с плохой однородностью толщины почти всегда в конечном итоге обходится вам дороже. В процессе переработки образуется чрезмерный лом. Эти отходы быстро разрушают ваши первоначальные материальные сбережения.
- Лучшая практика: всегда отслеживайте процент брака на один рулон. Сравните выход материала непосредственно с временем безотказной работы машины, чтобы найти наиболее выгодного поставщика.
- Распространенная ошибка: покупка фольги класса B для экономии пяти процентов затрат только для того, чтобы потерять пятнадцать процентов из-за простоя в работе.
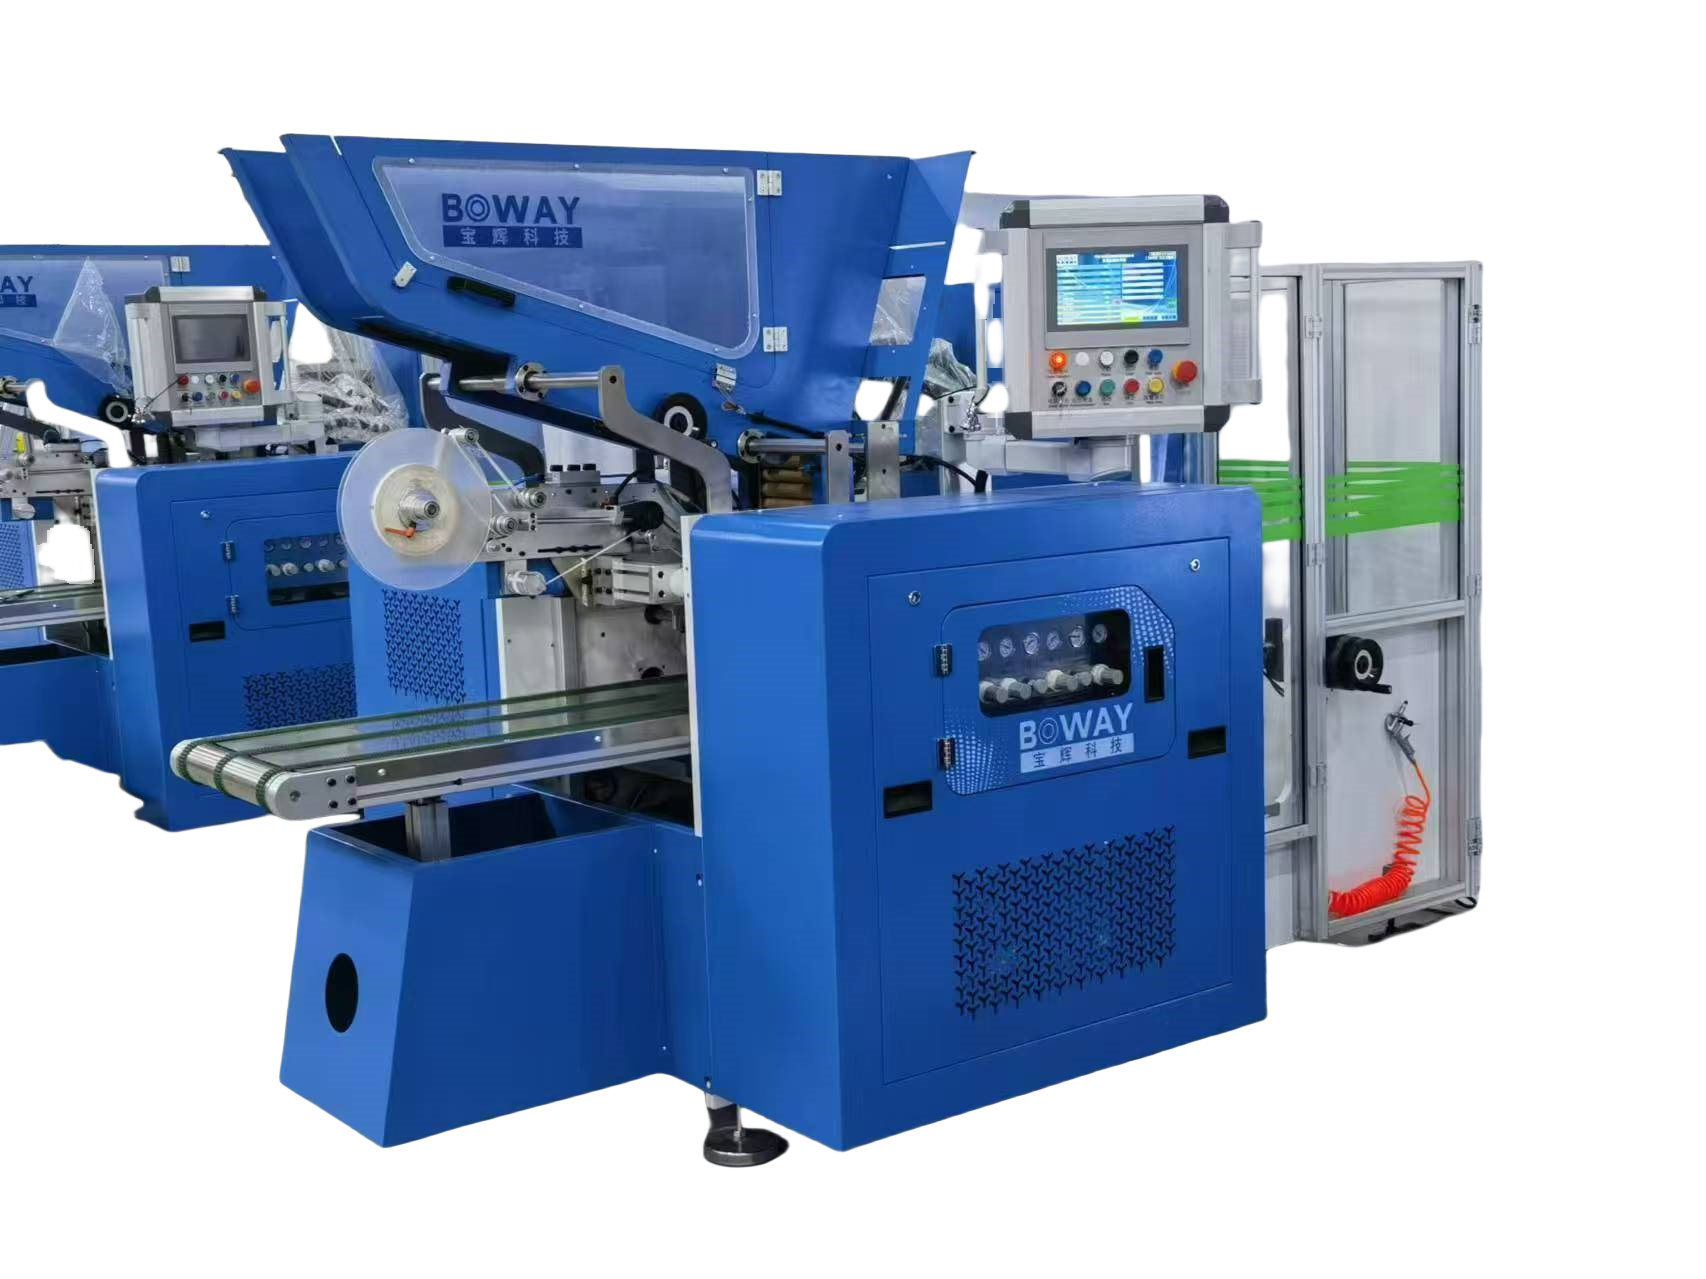
Чтобы добиться успеха, осознайте одну суровую реальность. Даже необработанная фольга премиум-класса требует для успешной обработки высококалиброванного оборудования. Преодоление разрыва между поиском сырья и капитальными инвестициями требует надежных технологий. вам понадобится высококлассная Для поддержания операционной прибыльности Эта машина динамически адаптируется к незначительным дефектам материала. Он устраняет критический разрыв между закупками сырья и упаковкой конечного потребителя. машина для перемотки рулонов алюминиевой фольги .
Важные характеристики материалов для закупки больших рулонов
Марка сплава и состояние
Прежде чем размещать оптовые заказы, вы должны тщательно оценить марку своего сплава. Металлургический состав определяет, как фольга ведет себя при механическом воздействии. Сплав 8011 обладает превосходной гибкостью, поскольку содержит небольшое количество железа и кремния. Производители активно используют его для стандартной домашней упаковки. И наоборот, в сплаве 3003 для дополнительной прочности используется марганец. Эта особая прочность делает его идеальным для тяжелых контейнеров для общественного питания.
Характер имеет огромное значение на этапе преобразования. В большинстве операций преобразования используется температура «О». Это обозначение означает, что металл полностью отожжен и чрезвычайно мягок. Это мягкое состояние по своей сути ограничивает сопротивление разрыву. Высокоскоростные операции размотки требуют осторожного обращения с полностью отожженными материалами. Чрезмерное натяжение дрессировочного валка «О» приводит к необратимому растяжению фольги, разрушая структурную целостность.
Таблица: Распространенные сплавы и области применения алюминиевой фольги
| Марка сплава | Основные характеристики | Распространенные случаи использования | Уровень прочности на разрыв |
| 8011 | Высокая гибкость, хорошие барьерные свойства. | Стандартная бытовая фольга, гибкая упаковка. | Умеренный |
| 3003 | Превосходное сопротивление разрыву, жесткая структура | Тяжелый кейтеринг, полужесткие контейнеры | Высокий |
| 1235 | Высокая чистота алюминия, очень мягкий | Упаковка сигарет, фольга для батареек | Низкий |
Толщина (калибровка) и допуски
Толщина фольги обычно составляет от 9 до 25 микрон для стандартной конвертации. Вы должны установить строгие критерии оценки однородности толщины. Жесткий допуск по толщине между ±3% и ±5% остается абсолютно обязательным для бесперебойной работы.
Неравномерность толщины приводит к локальным скачкам натяжения по ширине полотна. Когда толстые ленты встречаются с тонкими, напряжение при размотке концентрируется на более толстых участках. Эти острые шипы приводят непосредственно к внезапному разрыву фольги. Мы настоятельно рекомендуем требовать допуск ±3%, если вы используете современные высокоскоростные линии. Это предотвращает неожиданный щелчок и обеспечивает безопасность операторов.
- Распространенная ошибка: игнорирование измерительных лент при проверке больших рулонов. Толстые ребра рулона создают твердые пятна. Эти твердые места часто со временем разрушают нижележащие слои.
Проколы и степень смачиваемости
Наличие точечных отверстий серьезно ухудшает соответствие требованиям к пищевым продуктам. Вы должны определить строгие допустимые пределы количества точечных отверстий на квадратный метр в своих контрактах с поставщиками. Нулевые отверстия идеальны, но практически невозможны для очень тонких датчиков. Установите четкие пороговые значения на основе нормативных требований конечного пользователя. Поднесите образцы фольги к яркому освещению, чтобы выполнить быструю выборочную проверку.
Степень смачиваемости определяет количество остаточного масла для прокатки, оставшегося на поверхности фольги. Поставщики классифицируют смачиваемость по классам A, B или C. Класс A представляет собой полностью обезжиренную поверхность. Это позволяет воде растекаться равномерно, не образуя капель. Эта чистота напрямую влияет на стандарты безопасности пищевых продуктов. Это также существенно влияет на то, насколько хорошо автоматические механизмы склеивания приклеивают хвостовую часть на перемоточном устройстве. Масло естественным образом отталкивает клей на водной основе, вызывая немедленное нарушение адгезии во время упаковки.
Характеристики размеров и сердцевины для обрабатываемости
Согласованность ширины полотна
Прямолинейность кромок определяет точность резки на всех этапах производства. Плохие допуски по ширине вынуждают функции обрезки кромок работать слишком усердно. Неровные края приводят к образованию огромного количества обрезков. Они также значительно замедляют работу машины по перемотке алюминиевой фольги . Убедитесь, что ваш поставщик гарантирует прямые края, чтобы свести к минимуму постоянную чрезмерную компенсацию направляющих полотна.
Внутренний диаметр (ID) и материал сердечника
Стандартные размеры сердечников обычно имеют внутренний диаметр 3 или 6 дюймов. Тяжелые рулоны требуют невероятно прочных гильз, чтобы выдержать транспортировку за границу и агрессивную обработку. Картонные сердцевины легко разрушаются под действием сильного вращательного момента. Они складываются внутрь, когда операторы задействуют пневматические патроны машины.
Стальные или толстостенные алюминиевые сердечники полностью решают эту проблему. Они уверенно справляются с экстремальным давлением пневматического патрона, не деформируясь. Прочные сердечники предотвращают скольжение на этапах ускорения и обеспечивают стабильное раскручивание от начала до конца.
- Рекомендация: используйте специализированные патроны для расширения стержня. Они равномерно распределяют давление, надежно захватывая стальные сердечники, не повреждая внутренние стенки.
Внешний диаметр (НД) и вес рулона
Максимальный внешний диаметр и общий вес рулона должны идеально соответствовать ограничениям вашей машины. Стандартный рулон может легко весить несколько сотен килограммов. Перегрузка размоточной клети приводит к опасной нестабильности оборудования. Это нагружает серводвигатели и ускоряет механический износ подшипников. Всегда проверяйте максимальную несущую способность перед заказом более тяжелых рулонов на новом стане.
Согласование поставок фольги с техническими характеристиками машины для перемотки рулонов алюминиевой фольги
Системы контроля натяжения полотна
Более тонкая фольга толщиной менее 11 микрон требует особой осторожности при обработке. Они легко растягиваются или ломаются при стандартном натяжении намотки. Высокочувствительный контроль натяжения с обратной связью становится жизненно важным для этих тонких манометров. Машины должны мгновенно регулировать силу тяги.
В усовершенствованных системах используются точные тензодатчики наряду с магнитно-порошковыми тормозами или серводвигателями. Эта петля обратной связи динамически регулирует напряжение каждую миллисекунду. Серводвигатели обеспечивают гораздо лучший контроль при низком натяжении тонкой 9-микронной фольги, чем традиционные магнитно-порошковые тормоза. Эта технология предотвращает растяжение материала и сохраняет чистые, ровные края рулона.
Пороги скорости и целостности материала
Более высокая скорость производства требует более прочного сырья. Вы должны тщательно оценить целевую скорость обработки. сравнивайте различные При выборе материала Скорость оборудования определяет ваш бюджет на сырье. характеристики машин для перемотки рулонов алюминиевой фольги .
Запуск машины со скоростью 300 метров в минуту несколько снисходителен к сплавам более низкого качества. Для ускорения машины до 600 метров в минуту требуется повышенная прочность на разрыв. Более дешевые фольги мгновенно порвутся на высоких скоростях из-за аэродинамического сопротивления и сильного трения роликов. Купите фольгу получше, если хотите работать быстрее и без постоянных перерывов.
Механизмы склеивания и автоматического сращивания
Обработка поверхности напрямую взаимодействует с автоматизированными системами отделки. Фольга, полученная из источника, должна легко приклеиваться к клеям на водной основе или термоплавким клеям. Если степень смачиваемости слишком низкая, остатки масла препятствуют образованию прочного соединения клея.
Когда клей не прилипает, автоматические функции склеивания гильз перемоточного устройства быстро выходят из строя. Механизмы запечатывания хвоста не смогут закрепить готовый потребительский рулон. Такая остановка непрерывного производства приводит к потере времени оператора и ухудшению ежедневных показателей производительности. При использовании систем герметизации холодным клеем обязательно укажите класс смачиваемости А.
Оценка поставщика машин для перемотки рулонов алюминиевой фольги
Комплексная проверка поставщиков
Короткий список партнеров-производителей основан на проверенных объективных критериях. Имейте в виду многолетний опыт ведения бизнеса и огромную глобальную установленную базу. Строгое соблюдение требований безопасности CE или UL должно оставаться базовым ожиданием для любого промышленного оборудования. Отличный инженерный партнер разбирается как в металлургических свойствах, так и в современной механической автоматизации. Они создают машины, которые учитывают присущую мягкому алюминию хрупкость.
Заводские приемочные испытания (FAT)
Никогда не покупайте капитальное оборудование вслепую по цифровой брошюре. Вы должны потребовать подробный протокол заводских приемочных испытаний. Принесите нужные вам рулоны на их производство. Наблюдайте за тем, как оборудование обрабатывает ваш конкретный сорт и толщину в режиме реального времени.
Правильный FAT включает в себя пробные прогоны, испытания на низкой скорости, прогоны на полной скорости и оценку аварийной остановки. Это физическое доказательство полностью исключает дорогостоящие сюрпризы в дальнейшем. Этот сложный процесс проверки отличает среднего поставщика от поставщика машин для перемотки рулонов алюминиевой фольги действительно мирового класса . Не принимайте оправданий, если они откажутся от тестового запуска в реальном времени.
Постпродажная доступность и наличие запчастей
Эксплуатационный риск сохраняется еще долгое время после завершения первоначальной установки. Оцените соглашение об уровне обслуживания поставщика в отношении запасных частей. Вам часто понадобятся расходные лезвия для продольной резки, пневматические клапаны и приводные ремни. Машины выдерживают сильный износ.
Убедитесь, что они предлагают быструю международную доставку срочных компонентов. Убедитесь, что у них есть возможности удаленного устранения неполадок через подключенные к Интернету ПЛК. Мощная цифровая поддержка сводит к минимуму время простоя, позволяя обновлять программное обеспечение без участия инженеров, летающих по всему миру. Это обеспечивает прибыльность работы ваших производственных линий.
Заключение
Успешный поиск требует тщательного уравнения, состоящего из двух частей. Вы должны закрепить большие рулоны с жесткими допусками. Вы также должны использовать оборудование, полностью способное справиться с ними. Игнорирование одной стороны этого уравнения гарантирует производственный сбой. Гармонизация характеристик материалов с возможностями машины обеспечивает максимальную эффективность.
Примите немедленные меры по улучшению вашей стратегии закупок уже сегодня. Следуйте этим проверенным передовым методам работы:
- Проведите полную проверку материалов ваших нынешних поставщиков фольги большого размера, чтобы выявить несоответствия размеров.
- Задокументируйте точные допуски по ширине, толщине и сердцевине, соответствующие ограничениям вашего текущего объекта.
- Выполните простые испытания на смачиваемость входящих партий материала, чтобы обеспечить надежную совместимость с клеем.
- Укажите эти требования к твердым материалам при запросе конкурентоспособных цен на следующую модернизацию вашего оборудования.
Часто задаваемые вопросы
Вопрос: Какой стандартный допуск по толщине я должен принять от поставщика рулонов большого размера?
О: Обычно для стандартных приложений следует принимать ±5%. Однако современным высокоскоростным машинам часто требуется ±3% для предотвращения разрывов полотна. Более жесткие допуски уменьшают локальные скачки напряжения, обеспечивая плавную размотку при максимальной производственной скорости.
Вопрос: Как телескопирование рулона влияет на процесс перемотки?
Ответ: Телескопирование предполагает боковое смещение рулона фольги. Это приводит к неравномерной намотке кромок. Этот дефект приводит к постоянной сверхкомпенсации системы управления полотном перемоточного устройства (EPC/LPC). Эта чрезмерная компенсация часто замедляет производство и приводит к серьезным потерям при обрезке кромок.
Вопрос: Может ли одна машина для перемотки алюминиевой фольги обрабатывать как стандартную, так и сверхпрочную фольгу?
О: Да, при условии, что машина оснащена программируемыми профилями натяжения. Он также должен иметь регулируемое давление резки, рассчитанное на несколько размеров. Качественные машины легко обрабатывают диапазоны от 9 до 30 микрон, сохраняя конкретные рецепты материалов в интерфейсе управления.
Вопрос: Почему важен материал сердцевины рулона большого размера?
О: Тяжелые рулоны на слабых картонных гильзах полностью разрушатся. Огромное давление пневматических разматывающих валов машины сдавливает их. Этот коллапс немедленно останавливает производство и приводит к потере огромного количества материала. Стальные или толстостенные алюминиевые сердечники остаются отраслевым стандартом.


