Сегодня производители пищевой упаковки сталкиваются с неустанным сокращением прибыли. Цены на сырье постоянно колеблются, и ритейлеры требуют снижения себестоимости готовой продукции. Полуавтоматические установки достигли своего эксплуатационного потолка. Они страдают от высоких затрат на рабочую силу, непостоянной продолжительности цикла и неоптимизированного процента брака. Вы больше не можете полагаться на ручные рабочие процессы, чтобы оставаться конкурентоспособными на этом рынке.
Автоматизация представляет собой фундаментальный сдвиг. Это не просто повышение скорости. Это меняет вашу деятельность с переменных производственных затрат на фиксированные, предсказуемые инвестиции. Вы получаете полный контроль над своей производственной прибылью, исключая человеческие ошибки. Машины работают с постоянной скоростью, стабилизируя вашу ежедневную производительность.
В этой статье рассматриваются конкретные операционные показатели. Мы определяем, что изменится при переходе на автоматическую настройку. Мы устанавливаем четкую основу для оценки капитальных затрат. Вы узнаете, как современная архитектура повышает доходность. Мы также рассмотрим основные критерии выбора поставщиков и обрисуем скрытые сложности развертывания.
Ключевые выводы
- Полностью автоматизированные линии позволяют перейти от трудоемких операций к предсказуемым результатам, основанным на данных.
- Интеграция автоштабелеров и пресс-подборщиков лома может снизить трудозатраты до 70% в смену, одновременно сводя к минимуму отходы материала.
- Оценка высокоскоростной линии по производству контейнеров из фольги требует не только номинального количества ходов в минуту (SPM), но и оценки общей эффективности оборудования (OEE) и времени замены инструментов.
- Успешная реализация требует предварительных проверок площади объекта, энергетической инфраструктуры и технической готовности оператора.
Экономическое обоснование: полуавтоматические и полностью автоматизированные рабочие процессы
Переход от полуавтоматического оборудования требует четкого понимания вашей текущей неэффективности. Ручные процессы вводят физические переменные. Эти переменные активно нарушают график производства и ухудшают качество продукции. Обновление вашего оборудования полностью устраняет эти несоответствия.
Зависимость от рабочей силы и эргономика
Ручные процессы сбора и штабелирования очень склонны к утомлению. Операторам приходится постоянно сгибать, дотягиваться и пересчитывать алюминиевые контейнеры. Это повторяющееся движение создает узкие места во время длительных смен. Линейная автоматическая укладка и подсчет устраняют это физическое напряжение. Машины собирают продукцию, точно ее подсчитывают и доставляют в зону упаковки идеальными стопками. Вы радикально снижаете трудовую зависимость и улучшаете эргономику рабочего места.
Утилизация лома и выпуск
полуавтоматических машин полагаются на операторов для обработки алюминиевой ленты и лома. Ручная обработка лома является грязной, медленной и занимает ценную площадь. В автоматизированных системах используются механизмы локализованного всасывания. Они мгновенно вытягивают отходы из области штампа. Затем встроенный пресс-подборщик сжимает этот лом в плотные блоки. Такая прямая автоматизация повышает общий выход материала и максимизирует величину скидки на переработку.
Согласованность и контроль качества
Системы ручного кормления часто страдают от микровариаций. Даже миллиметр смещения приводит к образованию складок по краю контейнера. Автоматический контроль натяжения и точная сервоподача полностью устраняют эти микроизменения. Машина подает точное количество алюминиевой фольги, необходимое для каждого хода. Такая точность гарантирует безупречные края контейнеров, снижая ежедневный уровень брака.
Прогнозируемость производительности
Многие руководители заводов уделяют внимание исключительно максимальной скорости машины. Вместо этого вам следует сосредоточиться на устойчивой урожайности. Автоматизация стабилизирует производительность в течение полного 24-часового производственного цикла. Операторы больше не диктуют темпы производства. Оборудование поддерживает непрерывный, предсказуемый ритм. Этот сдвиг позволит вашей команде продаж уверенно определять сроки выполнения заказов на основе точных данных.
Сравнение рабочих процессов: полуавтоматический и автоматизированный
| Метрический | полуавтоматический рабочий процесс. | Полностью автоматизированный рабочий процесс. |
| Требование к рабочей силе | 3-4 оператора на линию | 1 оператор, курирующий несколько линий |
| Обращение с металлоломом | Ручной сбор, большое время простоя | Линейное всасывание и автоматическое пакетирование |
| Контроль качества | Подвержен человеческой усталости и ошибкам | Сенсорная, постоянная точность |
| Прогнозируемость вывода | Переменная в зависимости от динамики смены | Высокостабильный устойчивый выход в течение 24 часов. |
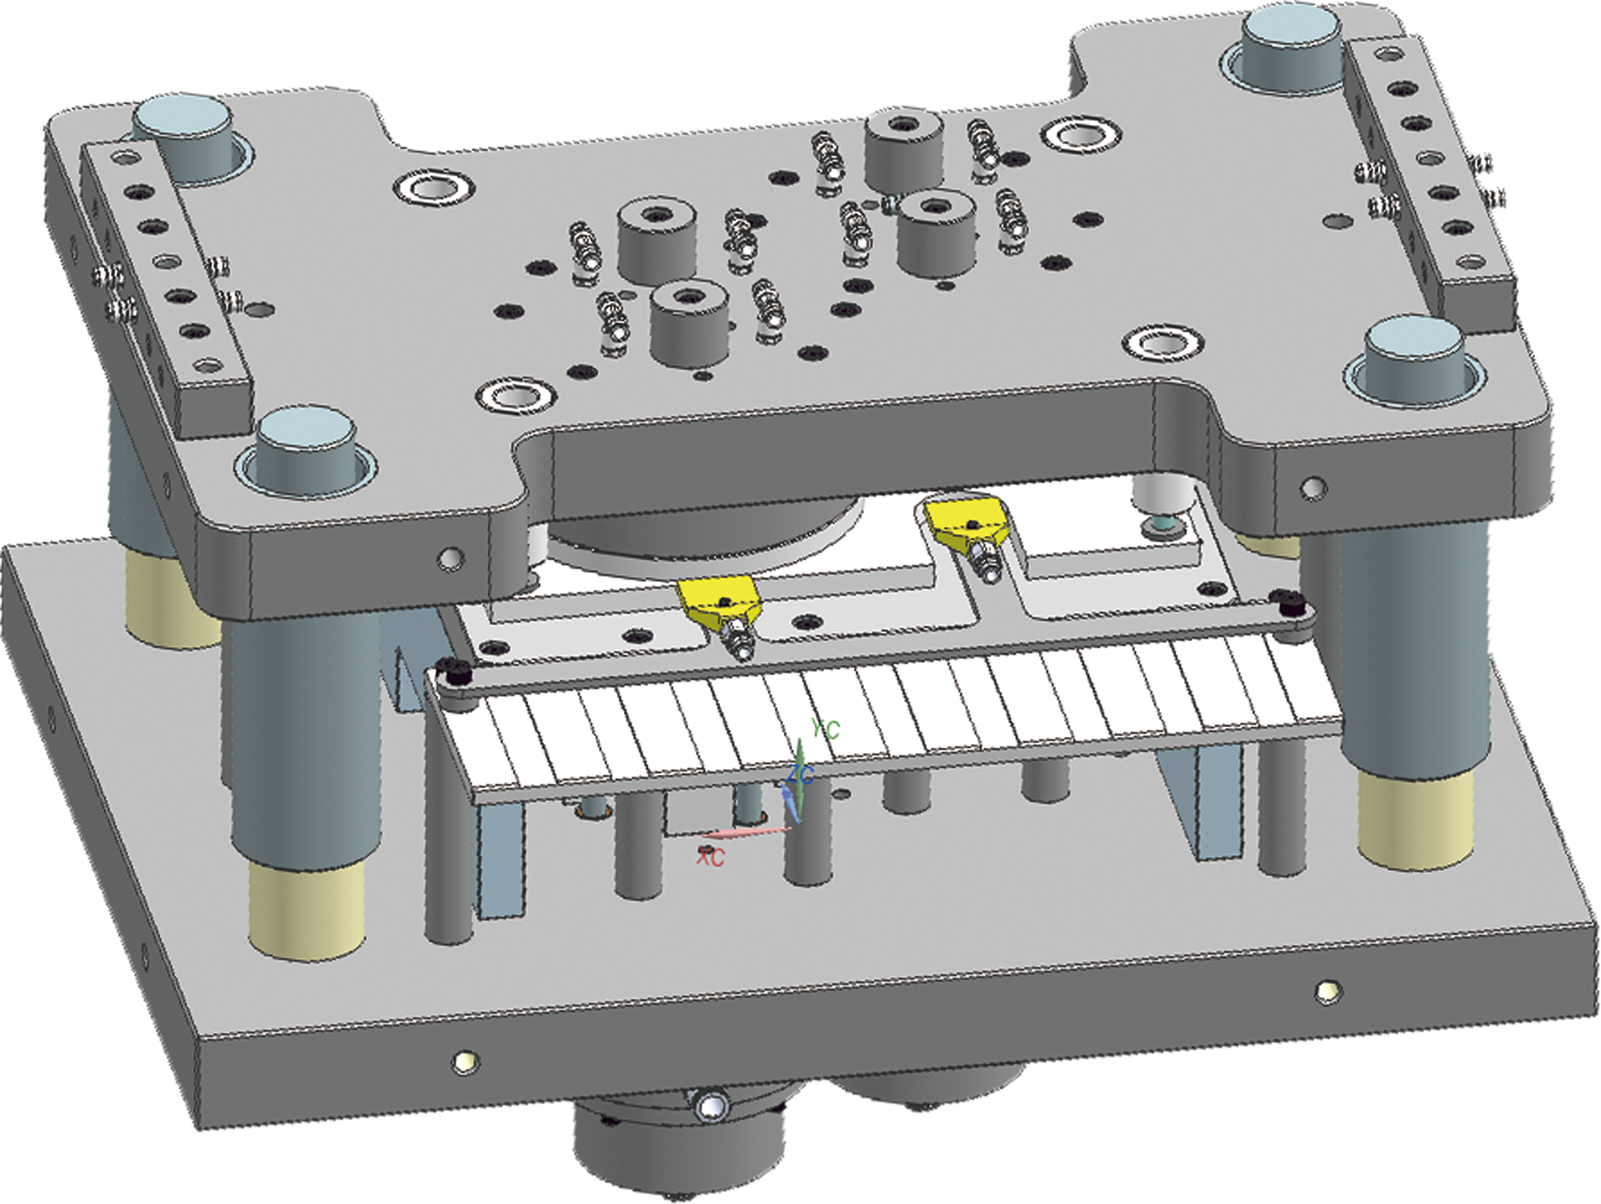
Основная архитектура автоматической линии по производству фольгированных контейнеров
Понимание анатомии современного оборудования поможет вам принять обоснованные решения о покупке. Автоматическая линия по производству фольгированной тары состоит из нескольких синхронизированных модулей. Каждый модуль играет особую роль в превращении необработанных алюминиевых рулонов в упаковку, готовую к продаже.
Разматыватель и контроль натяжения
Производственный процесс начинается на разматывателе. Прецизионные сервопитатели управляют разматыванием алюминиевой катушки. Они обеспечивают точное натяжение, чтобы предотвратить разрыв фольги во время быстрого ускорения. Этот контроль натяжения обеспечивает точное продвижение шага в зону прессования. Постоянное натяжение напрямую коррелирует с меньшим количеством застреваний в машине и меньшими потерями материала.
Прессы с C-образной рамой
Прессовый блок — это бьющееся сердце вашей производственной линии. Прессы с C-образной рамой имеют конструкцию с открытой передней панелью. Они идеально подходят для обеспечения высокого доступа и более быстрой замены пресс-форм. Операторы могут легко добраться до зоны инструментов для проведения технического обслуживания. Обычно вы используете прессы с C-образной рамой для стандартных производственных циклов с одной или двумя камерами. Они предлагают отличный баланс скорости и удобства использования для операций среднего размера.
Прессы с H-образной рамой
Крупным производителям часто требуется архитектура H-Frame. В этих прессах используется конструкция с закрытой рамой для поддержки крупнотоннажных операций. Они обеспечивают превосходную жесткость конструкции. Вам нужен пресс с H-образной рамой для прецизионного производства с несколькими полостями. Они предотвращают прогиб во время процесса штамповки. Такая жесткость является обязательной для соблюдения строгих стандартов контроля качества контейнеров сложной формы.
Автоматизированный сбор и штабелирование.
Современные линии полностью заменяют ручной подсчет. Вакуумные штабелеры аккуратно поднимают готовые контейнеры с матрицы. Они сбрасывают их на синхронизированные конвейеры. Система точно подсчитывает каждую единицу, группируя их в партии точного размера. Это гарантирует, что ваши последующие упаковочные бригады получат идеально подобранные стопки, готовые к упаковке.
Аспирация и пакетирование лома.
Управление отходами происходит в режиме реального времени. Механика аспирации лома мгновенно очищает область матрицы после каждого удара. Высокоскоростной воздух вытягивает отходы скелетной фольги в специальный желоб. Встроенный пресс-подборщик сжимает это непрерывное полотно в управляемые блоки. Этот бесшовный процесс предотвращает механические заедания и поддерживает чистоту производственного цеха.
Ключевые критерии оценки высокоскоростной линии по производству фольгированных контейнеров
Не все машины одинаково работают в тяжелых промышленных условиях. Прежде чем санкционировать капитальные затраты, вы должны оценить конкретные технические критерии. Настоящая высокоскоростная линия по производству контейнеров из фольги требует надежного проектирования и интеллектуального управления.
Совместимость тоннажа и пресс-форм.
Производительность вашего пресса должна соответствовать вашему текущему и будущему портфолио пресс-форм. Стандартная емкость включает модели 45T, 63T и 80T. Пресс 45T легко обрабатывает основные одногнездные формы. Многоместные формы требуют более высокой силы штамповки, чем машины с усилием 63 или 80 тонн. Покупка печатной машины меньшего размера серьезно ограничивает возможности расширения вашей продукции в будущем.
Эффективность переналадки (SMED)
Ваша машина нерентабельна, когда простаивает. Вы должны оценить оборудование для систем быстрой смены штампов. Здесь решающее значение имеет система одноминутного обмена кубиками (SMED). Быстрая машина теряет свое преимущество, если операторам требуется полная смена для смены форм. Ищите гидравлические зажимные системы и доступные места для штампов. Эти функции сокращают время простоя и поддерживают высокий показатель OEE.
Возможности ПЛК и ЧМИ «
Мозг» вашего оборудования находится в программируемом логическом контроллере (ПЛК). Операторы взаимодействуют через человеко-машинный интерфейс (HMI). Вы должны оценить этот интерфейс управления для расширенной диагностики неисправностей. Он должен иметь возможность сохранения рецептов. Эта память параметров позволяет операторам мгновенно переключаться между различными профилями контейнеров. Передовые системы также обеспечивают бесшовную интеграцию с вашей заводской сетью ERP.
Происхождение компонентов.
Вы должны проверить источники критически важных внутренних компонентов. Долгосрочное обслуживание во многом зависит от качественных запчастей.
- Серводвигатели: убедитесь, что они произведены всемирно признанными брендами и обеспечивают точный контроль подачи.
- Пневматические клапаны. Высокоцикловые клапаны определяют скорость и надежность ваших вакуумных штабелеров.
- Световые завесы безопасности: Надежные датчики защищают ваших операторов от зоны прессования.
- Подшипники и смазка. Подшипники премиум-класса продлевают срок службы главного механического маховика.
Рекомендация: всегда запрашивайте подробную спецификацию материалов (BOM) у производителя оборудования. Убедитесь, что местные специалисты могут легко найти запасные части в вашем регионе.
Реалии реализации: риски и сложности внедрения
Модернизация вашего предприятия предполагает нечто большее, чем просто подключение новой машины. Вы должны быть готовы к нескольким реалиям реализации. Игнорирование этих рисков приводит к задержке производственных графиков и неожиданному перерасходу средств.
Ограничения инфраструктуры объекта
Вы должны учитывать скрытые затраты на модернизацию вашего объекта. Высокотоннажные прессы потребляют значительный электрический ток. Возможно, вам придется модернизировать существующие электрические панели. Равномерность подачи пневматического воздуха не менее важна. Для надежной работы вакуумных штабелеров требуется стабильный, не содержащий влаги сжатый воздух. Кроме того, вы должны проверить армирование бетонного пола. Тяжелые прессы с H-образной рамой создают интенсивные вибрации, которые могут повредить неподходящий пол.
Переход к навыкам оператора
Ваш персонал должен перейти от физического труда к управлению машиной. Этот сдвиг требует специальных программ обучения. Операторы должны научиться устранять неполадки ПЛК. Они должны понимать калибровку сервофидера. Вы не можете ожидать, что работники ручного труда будут работать с цифровыми интерфейсами без надлежащего образования. Потратьте время на техническое повышение квалификации, прежде чем машина прибудет на ваш этаж.
Риски при вводе в эксплуатацию пресс-форм
Многие производители полагают, что их старые пресс-формы будут идеально работать на новых машинах. Это опасное предположение. Устаревшие формы полуавтоматических линий часто неэффективны при высокоскоростных установках. Им может не хватать необходимого структурного усиления. Возможно, вам придется адаптировать механизмы выброса воздуха. Модернизированные механизмы штабелирования также требуют особых геометрических зазоров, которых может не быть в более старых формах.
Автоматизация накладных расходов на профилактическое обслуживание,
безусловно, снижает прямые затраты на рабочую силу. Однако это увеличивает потребность в специализированном регулярном обслуживании. Высокоскоростное оборудование требует строгих циклов смазки. Технические специалисты должны регулярно выполнять юстировку датчиков. Вы должны установить специальный график профилактического обслуживания, чтобы предотвратить катастрофические механические неисправности.
Общие этапы реализации:
- Проверьте свою текущую производственную площадь и измерьте доступный зазор до потолка.
- Проверьте существующие воздушные компрессоры на предмет падения давления и содержания влаги.
- Отправьте устаревшие чертежи пресс-форм поставщику оборудования для проверки совместимости.
- Запланируйте специальный трехдневный обучающий семинар для ваших ведущих операторов.
Логика моделирования рентабельности инвестиций и составления короткого списка поставщиков
Для обеспечения утверждения бюджета необходима надежная финансовая модель. Вы должны продемонстрировать, как оборудование окупается с течением времени. Выбор подходящего поставщика гарантирует достижение этих финансовых целей без ненужных трений. Выбор надежного партнера по автоматической линии по производству контейнеров из фольги определяет ваш долгосрочный успех.
Разбивка капитальных затрат и операционных расходов
Ваша модель рентабельности инвестиций (ROI) должна сбалансировать капитальные затраты (CapEx) и экономию на операционных расходах (OpEx). Рассчитайте текущие ежедневные затраты на рабочую силу. Сравните это с сокращением численности персонала, необходимой для автоматизированной линии. Учитывайте увеличение выхода материала. Надежный сервоподатчик значительно снижает процент брака. Вы должны смоделировать это сокращение отходов как прямую прибыль. Большинство крупных производителей достигают периода окупаемости от 14 до 22 месяцев.
Соглашение об уровне обслуживания поставщика и оценка поддержки
Вы покупаете долгосрочное партнерство, а не только металл. Оценивайте поставщиков на основе их соглашений об уровне обслуживания (SLA). Отдавайте предпочтение производителям, предлагающим удаленную диагностическую поддержку. Если ваша машина выйдет из строя, инженеры смогут безопасно войти в систему и удаленно устранить неполадки ПЛК. Спросите о сроках поставки запасных частей. Поставщик с местными распределительными центрами сводит к минимуму время простоя. Наконец, настаивайте на строгих протоколах заводских приемочных испытаний (FAT). Прежде чем разрешить отправку, вы должны стать свидетелем того, как машина работает с вашими конкретными формами.
Распространенная ошибка: никогда не основывайте выбор поставщика исключительно на первоначальной цене. Более дешевым машинам часто не хватает жесткости конструкции, что приводит к частым поломкам и низкому качеству контейнеров.
Заключение
Переход на автоматизированную производственную линию является важнейшим стратегическим шагом. Он стабилизирует ваши производственные параметры и позволяет надежно масштабировать объемы. Вы устраняете физические узкие места, связанные с ручным трудом. Вы получаете точный контроль над использованием сырья и образованием отходов.
Лучшие автоматизированные системы обеспечивают идеальный баланс. Они обеспечивают высокую скорость хода в минуту и быструю и эффективную переналадку. Они оснащены надежными функциями безопасности для защиты ваших сотрудников. Точное проектирование гарантирует, что ваш конечный продукт будет соответствовать самым высоким отраслевым стандартам.
Ваше следующее действие ясно. Проанализируйте текущий уровень брака и запишите среднее время переналадки. Соберите эти данные, прежде чем запрашивать предложения поставщиков. Вы должны убедиться, что вы покупаете оборудование для устранения реальных эксплуатационных недостатков, а не спекулятивных мощностей. Эти обдуманные шаги гарантируют выгодный переход к автоматизированному производству.
Часто задаваемые вопросы
Вопрос: Какая площадь обычно требуется для перехода на полностью автоматическую линию по производству контейнеров из фольги?
О: Полностью автоматизированная линия требует значительно больше места, чем автономная печатная машина. Разматыватель, прессовый блок, вакуумный укладчик и пресс-подборщик лома необходимо расположить линейно. Вам также необходимы безопасные зоны для проходов погрузочно-разгрузочных работ и доступа к вилочным погрузчикам. Ожидайте, что потребуется примерно в три раза больше места, чем при ручной настройке печатной машины.
Вопрос: Можно ли использовать существующие формы на новой высокоскоростной линии по производству фольгированных контейнеров?
О: Да, но они часто требуют доработок. Устаревшие формы могут нуждаться в структурном усилении, чтобы выдерживать повышенные усилия штамповки и более высокие скорости цикла. Вам также может потребоваться адаптировать внутренние отверстия для выброса воздуха. Эти адаптации обеспечивают правильное взаимодействие готовых контейнеров с новыми автоматизированными вакуумными укладчиками.
Вопрос: Каково реальное снижение уровня брака при переходе на автоматическую подачу?
Ответ: Вы можете ожидать значительного улучшения. При ручных операциях процент брака часто составляет 12-15% из-за неравномерной подачи. Сервопрецизионная пошаговая подача оптимизирует шаг между ходами. Эта технология регулярно снижает процент брака до оптимизированного геометрического минимума, часто ниже 8 %, максимизируя выход сырья.
Вопрос: Сколько времени занимает типичная переналадка производства на современных автоматизированных линиях?
Ответ: Традиционное ручное переключение часто занимает от 2 до 4 часов. Современные автоматизированные линии используют системы быстрой смены штампов и гидравлический зажим. Благодаря предварительно сохраненным параметрам рецептов ПЛК операторы могут эффективно сократить общее время простоя инструмента до менее 45 минут. Эта эффективность позволяет вашей машине активно приносить доход.


